車牙刀具大躍進
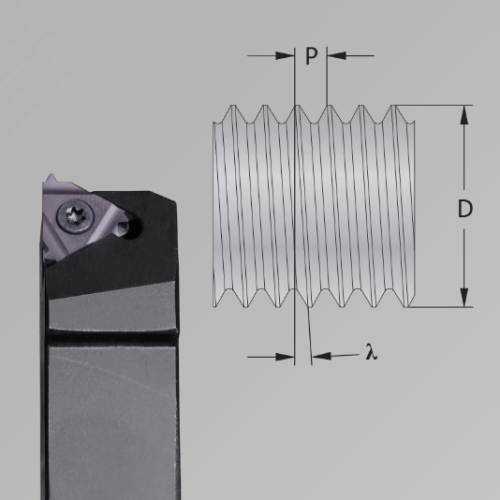
相較起傳統三角刀片,FourCut四角車牙刀片有四大優勢
- 高CP值
- 穩固耐用
- 加工靈活
- 絕佳間隙角
以下帶您了解為什麼FourCut四角車牙刀片是您車削外牙的首選。也請觀看FourCut的主題影片。

高CP值
 四個切削角-以三角的價格入手
四角型與傳統三角型的價格相同卻多了一個角可以使用,等於是每片便宜了25%,成本效益提升。
穩固耐用
 加工堅固又穩定
四角刀片型狀方正垂直,車削非常穩固有力。加工時切削力均勻分散於刀片主體而,不需要任何刀墊。
側邊受力不會有問題,因刀片和刀桿接觸的平面會將受力均勻分散,刀桿十分穩固。
加工靈活
 加工更省料
垂直車削的靈活性主要有兩大優點
- 因不用處理會阻擋加工路線的料,可大大節省材料浪費
- 可活動的空間變大,讓您在車微小外徑工件時可頂尖加工,提升加工穩定度和車牙品質
SmiCut已研發出可在車牙和槽牙加工時,提供您額外可達性的FourCut系列刀桿。
絕佳間隙角
 完美的車削條件
每一片刀片都是使用六軸高精密磨刀機,精準磨製出切削角周圍的7度間隙角,以下為其優勢:
- 刀片側面的間隙角加大可提供更好的車削條件。
- 刀片額外的間隙角讓同一把刀桿裝載更多不同尺寸刀片都可獲得加工條件最佳化所需的螺旋角。
- 切削角R角處的間隙角較小,因此刀片切削面更為堅固且耐用。
使用同一把刀桿即可切槽
 FourCut四角刀片系列也有切槽刀片,車牙切槽都可使用同樣的刀桿。切槽刀片最大寬度可至3.5MM。
提升產能:兩種FourCut刀片鍍層選擇
所有的FourCut車牙刀片都有兩種鍍層:LC與HC。針對大多數材料例如鐵、鑄鐵以及鋁我們建議選擇LC鍍層。針對較硬的材料像是熱處理鋼材以及不鏽鋼,HC鍍層則最為適合。
查看我們的目錄或前往「選擇正確鎢鋼等級的FourCut四角刀片」頁面,取得詳細指南並選擇最適合的等級。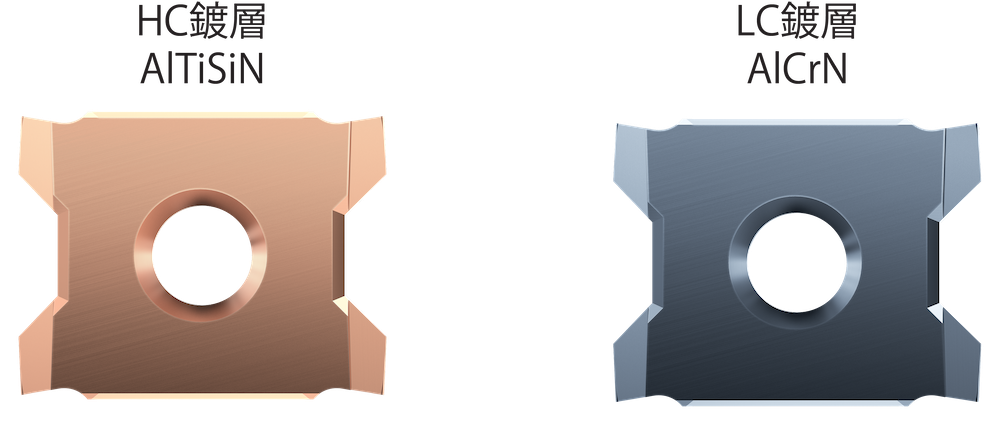
四角系列目錄
SmiCut 主目錄
相關連結
選擇正確鎢鋼等級的FourCut四角刀片
FourCut - 具有額外可達性的刀桿
FourCut CAD圖檔