快速、穩定、無切屑地加工高強度螺紋
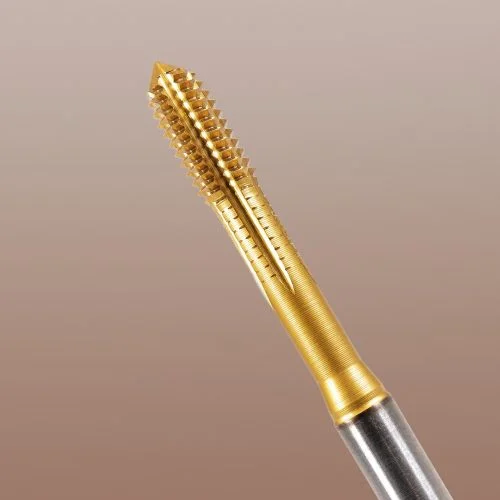
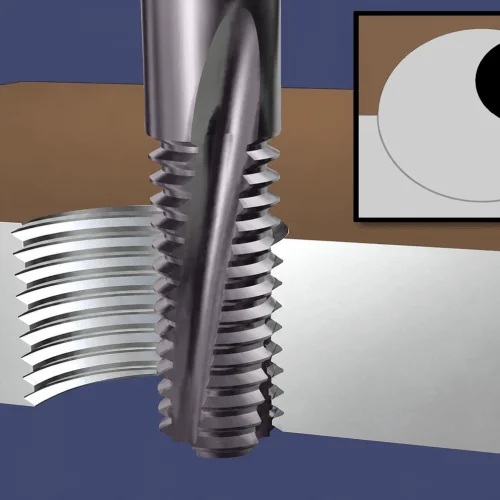
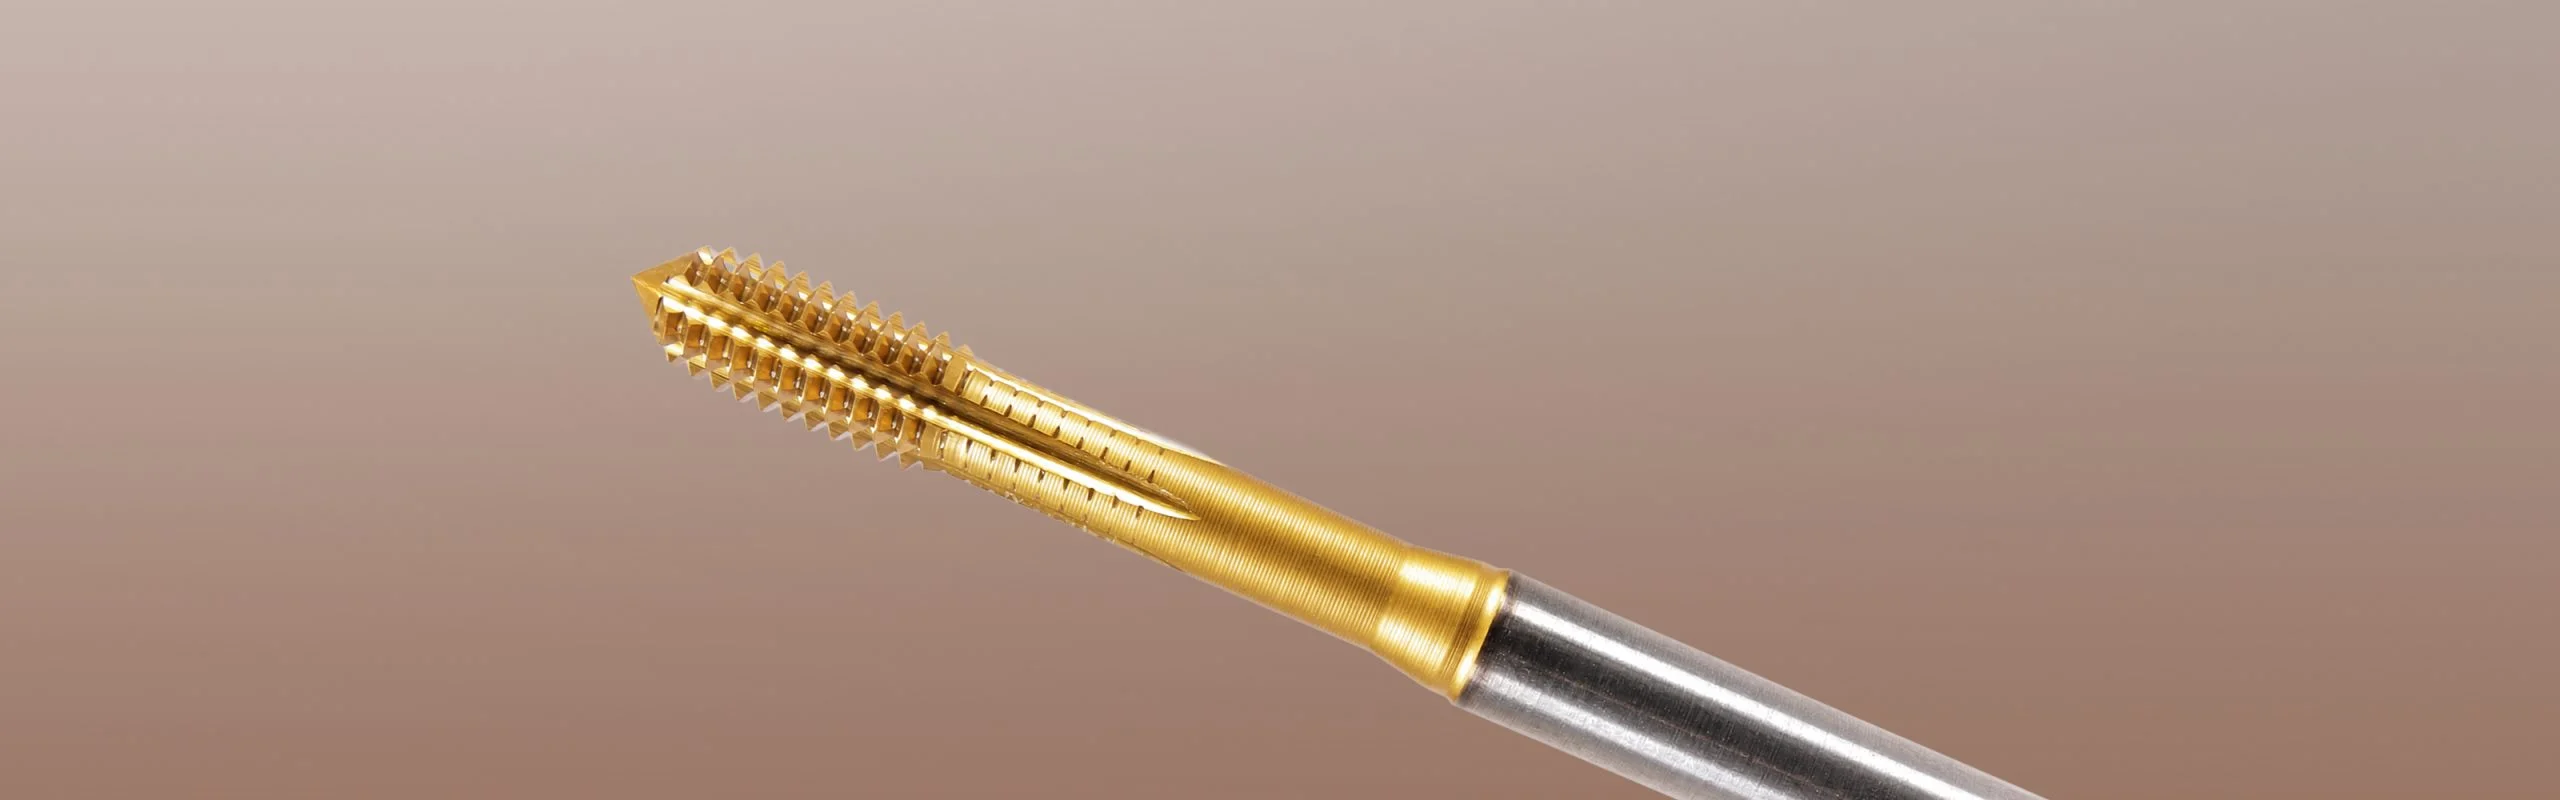
擠壓絲攻也稱無屑絲攻,透過材料的塑性變形形成所需的螺紋牙型,而非切除材料。因此,加工過程不產生切屑,能以高效率製作出強度高、表面品質優異的螺紋。
擠壓攻牙特別適合延性良好的材料,也就是能夠產生塑性變形而不龜裂的材料。例如,許多鋼材、不鏽鋼及鋁合金牌號都適用這種加工方式。
同一支絲攻既可加工盲孔,也可加工通孔;依絲攻設計而定,還能用於多種不同材料。這有助於簡化生產、減少換刀次數,提高生產效率、延長刀具壽命,並降低整體成本。
- 無屑擠壓攻牙 → 無須將切屑排出孔外。
- 高強度螺紋 → 表面品質優異,具有良好的抗拔出與抗疲勞能力。
- 高生產效率 → 可採用較高的加工速度,並享有較長的刀具壽命。
- 應用靈活 → 同一支擠壓絲攻可用於多種材料,並適用於盲孔及通孔。
RC——實現高效率擠壓攻牙
此絲攻採用含鈷粉末冶金高速鋼(HSSE-PM)製造,並搭配先進的多層鍍膜。
堅硬、耐熱的 TiAlN 底層提供強度與耐用性,TiN 表層則可降低摩擦,讓加工更順暢。
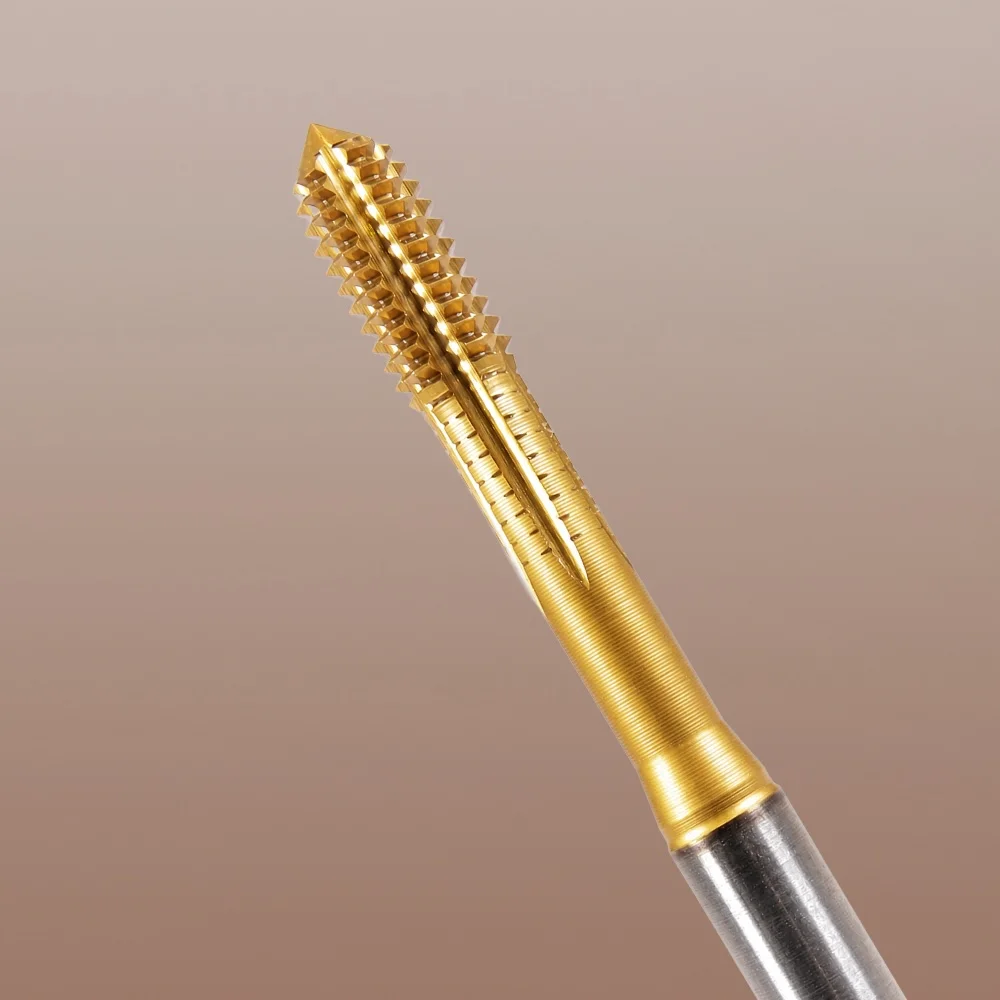
SmiCut 擠壓絲攻不產生切屑,即可加工出高強度螺紋。
切削參數、潤滑與底孔直徑
擠壓攻牙時,正確的底孔直徑尤其重要。由於螺紋是透過材料的塑性變形形成所需牙型,因此底孔直徑必須與使用切削絲攻時有所不同。
良好的潤滑同樣重要。材料受到擠壓成形而非被切除,因此刀具與工件之間會產生較大的摩擦。使用潤滑性能良好的冷卻液,可降低摩擦並有助於延長刀具壽命。
建議使用 SmiCalc,依您的加工需求找出正確的切削參數與建議底孔直徑。選擇材料、螺紋規格及擠壓絲攻,即可取得切削速度、底孔直徑等建議值。
文件下載
擠壓絲攻(PDF)
相關連結
SmiCalc——切削參數計算器
攻牙刀具
SmiCut 線上商店