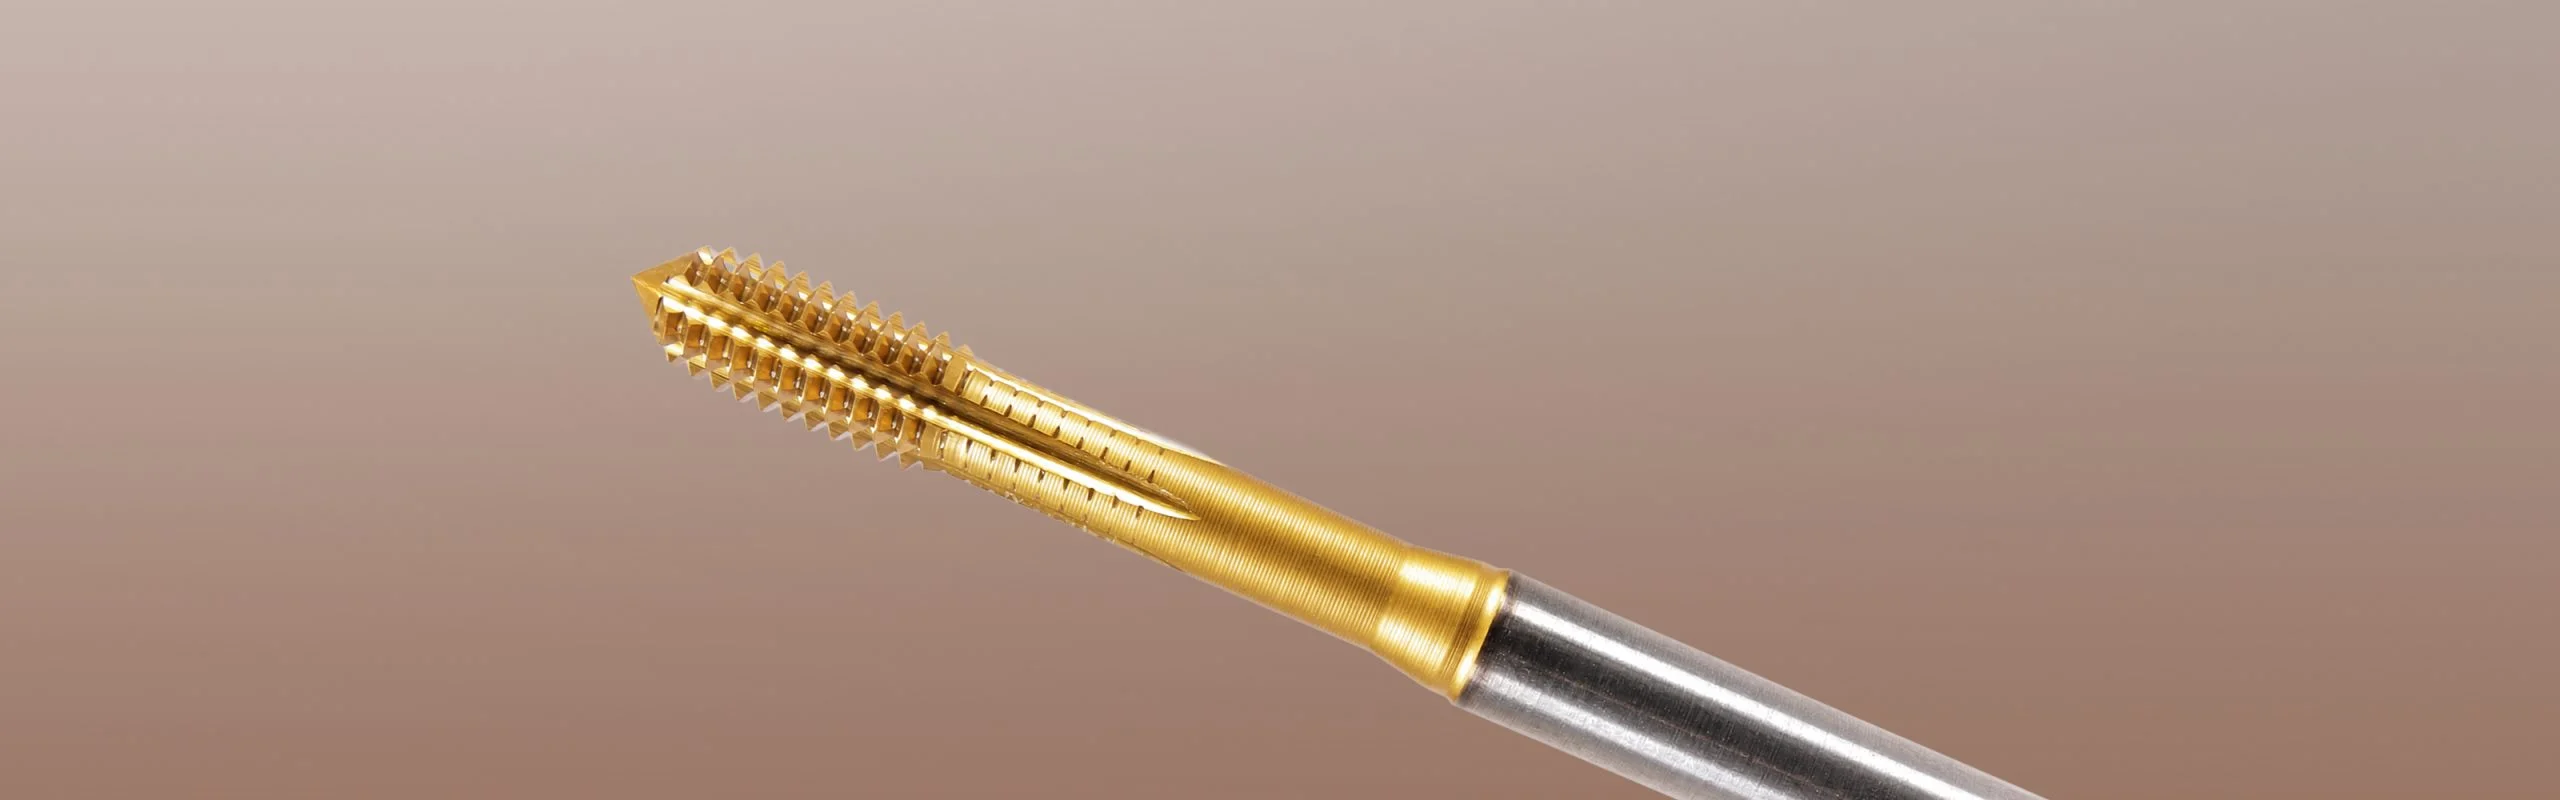
Formez des filetages résistants – rapidement, de manière fiable et sans copeaux
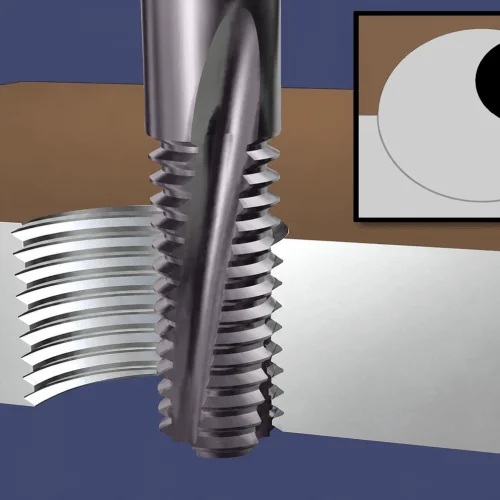
Avec les tarauds à refouler, également appelés tarauds par déformation, le filetage est obtenu par déformation plastique de la matière jusqu’au profil souhaité, au lieu de l’enlever par coupe. Aucun copeau n’est donc produit : le taraudage est efficace et permet d’obtenir des filetages résistants avec un excellent état de surface.
Le taraudage par déformation convient particulièrement aux matériaux ductiles, c’est-à-dire capables de se déformer plastiquement sans se fissurer. C’est notamment le cas de nombreuses nuances d’acier, d’acier inoxydable et d’alliages d’aluminium.
Un même taraud peut être utilisé dans les trous borgnes comme dans les trous débouchants et, selon sa conception, dans différents matériaux. Cela simplifie la production, réduit les changements d’outils et contribue à une productivité élevée, à une longue durée de vie de l’outil et à une réduction du coût global.
- Taraudage sans copeaux → aucun copeau à évacuer du trou.
- Filetages résistants → excellent état de surface et bonne résistance à l’arrachement et à la fatigue.
- Productivité élevée → permet des vitesses d’usinage élevées et une longue durée de vie de l’outil.
- Utilisation polyvalente → un même taraud à refouler peut être utilisé dans plusieurs matériaux, aussi bien en trous borgnes qu’en trous débouchants.
RC – pour un taraudage par déformation efficace
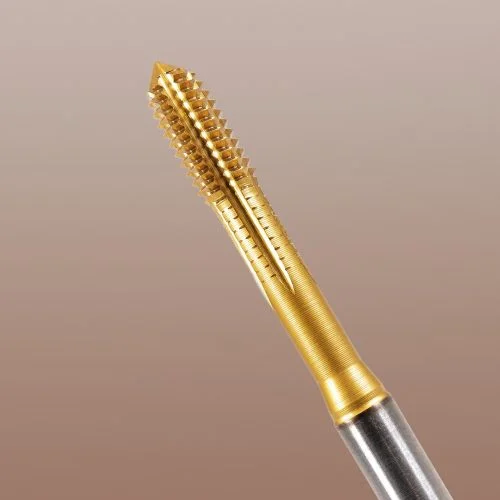
Le taraud est fabriqué en acier rapide au cobalt issu de la métallurgie des poudres (HSSE-PM) et bénéficie d’un revêtement multicouche avancé.
La couche de base en TiAlN, dure et résistante à la chaleur, apporte résistance et durabilité, tandis que la couche extérieure en TiN assure un faible frottement et un usinage régulier.
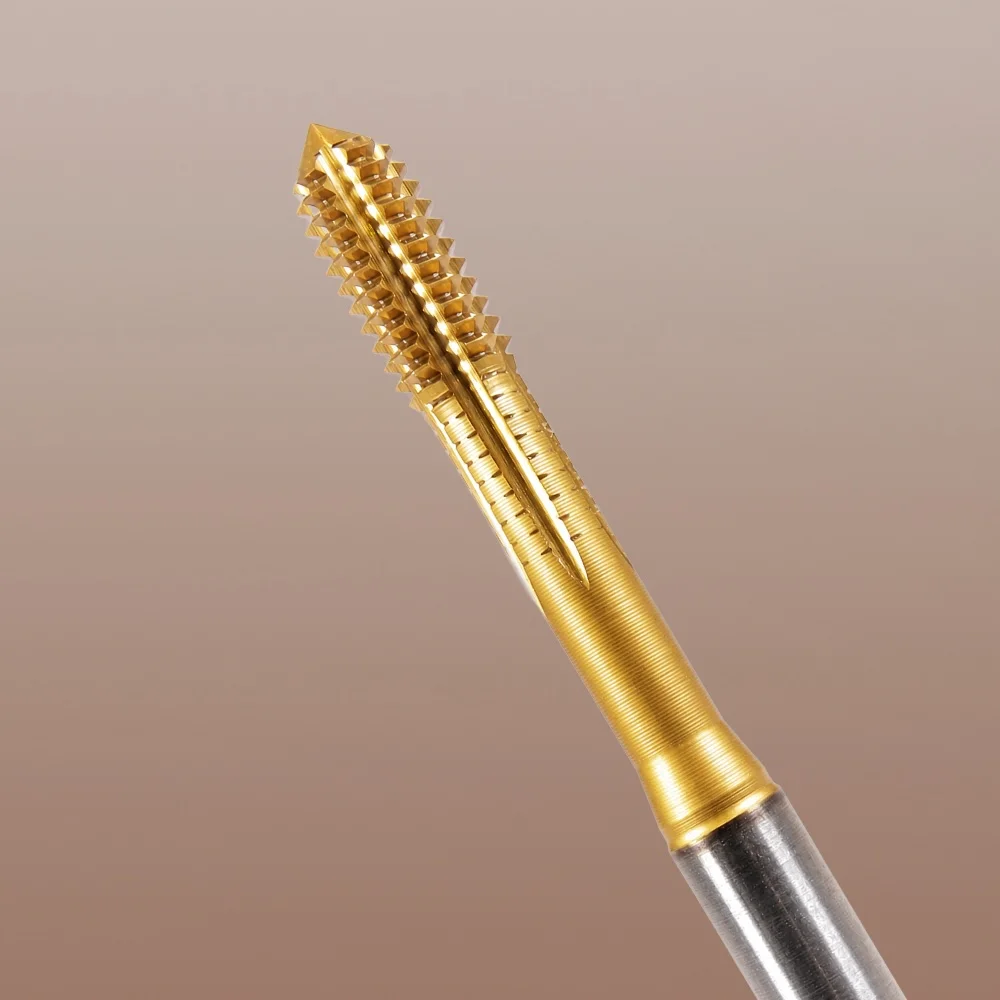
Le taraud à refouler SmiCut produit des filetages résistants sans générer de copeaux.
Paramètres de coupe, lubrification et diamètre de perçage
En taraudage par déformation, le choix du diamètre de perçage est particulièrement important. Le filetage étant obtenu par déformation plastique de la matière jusqu’au profil souhaité, le diamètre du trou doit être différent de celui utilisé avec un taraud coupant.
Une bonne lubrification est également essentielle. Comme la matière est déformée au lieu d’être coupée, le frottement entre l’outil et la pièce est élevé. Un fluide de coupe doté de bonnes propriétés lubrifiantes réduit le frottement et contribue à prolonger la durée de vie de l’outil.
Nous recommandons d’utiliser SmiCalc pour déterminer les paramètres de coupe et le diamètre de perçage recommandés pour votre application. Sélectionnez le matériau, la dimension du filetage et le taraud à refouler pour obtenir les valeurs recommandées, notamment la vitesse de coupe et le diamètre de perçage.