Belastbare Gewinde formen – schnell, zuverlässig und spanlos
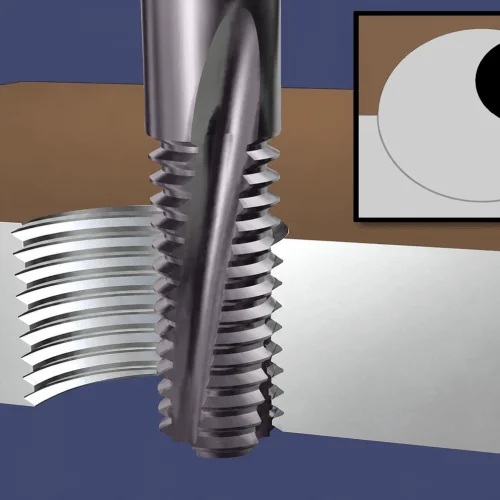
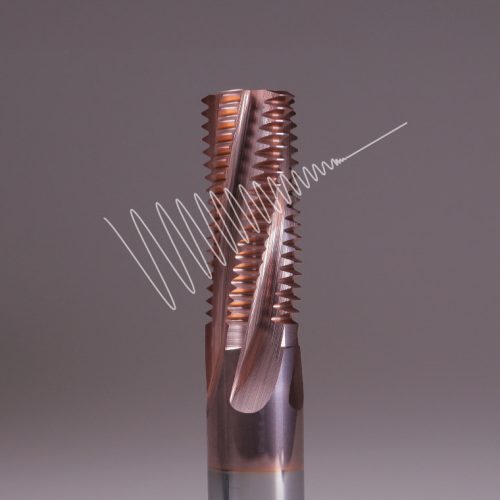
Mit Gewindeformern wird das Gewinde durch plastische Verformung des Werkstoffs in das gewünschte Gewindeprofil erzeugt, anstatt es zu schneiden. Dabei entstehen keine Späne. Das ermöglicht eine effiziente Gewindeherstellung mit hoher Gewindefestigkeit und ausgezeichneter Oberflächengüte.
Das Gewindeformen eignet sich besonders für duktile Werkstoffe, also Werkstoffe, die sich plastisch verformen lassen, ohne zu reißen. Dazu zählen viele Stahlsorten, rostfreie Stähle und Aluminiumlegierungen.
Derselbe Gewindeformer kann sowohl für Sacklöcher als auch für Durchgangslöcher und – je nach Ausführung – für verschiedene Werkstoffe eingesetzt werden. Dies vereinfacht die Fertigung, reduziert Werkzeugwechsel und trägt zu hoher Produktivität, langer Standzeit und niedrigeren Gesamtkosten bei.
- Spanfreies Gewindeformen → keine Späne müssen aus der Bohrung abgeführt werden.
- Belastbare Gewinde → ausgezeichnete Oberflächengüte sowie gute Beständigkeit gegen Ausreißen und Ermüdung.
- Hohe Produktivität → ermöglicht hohe Bearbeitungsgeschwindigkeiten und eine lange Werkzeugstandzeit.
- Flexibler Einsatz → derselbe Gewindeformer kann für verschiedene Werkstoffe sowie für Sack- und Durchgangslöcher eingesetzt werden.
RC – Für effizientes Gewindeformen
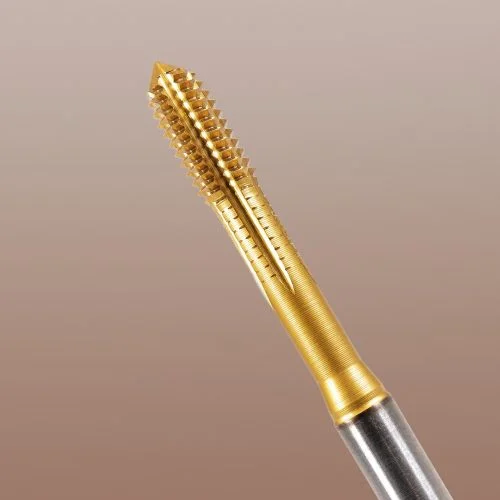
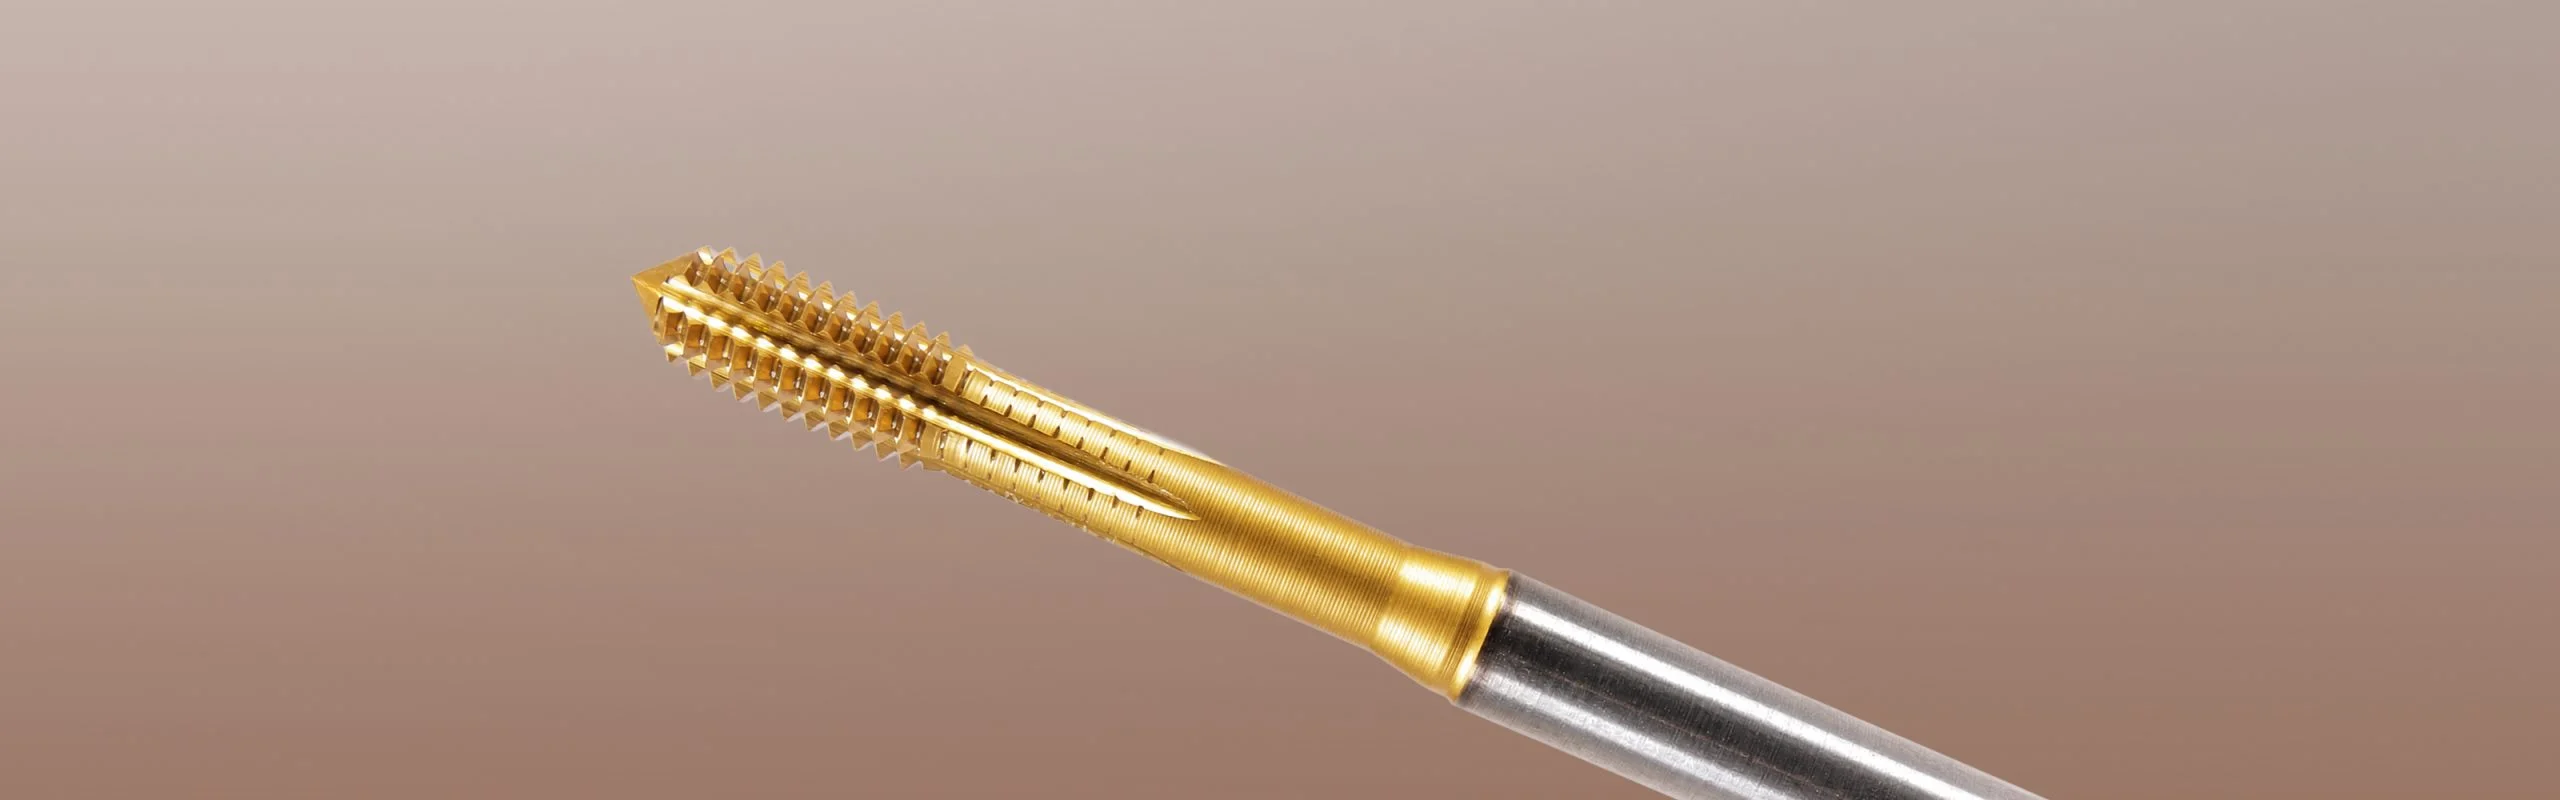
Der Gewindeformer besteht aus pulvermetallurgisch hergestelltem Schnell-arbeitsstahl mit Kobaltzusatz (HSSE-PM) und verfügt über eine fortschrittliche Mehrschichtbeschichtung.
Die harte, hitzebeständige TiAlN-Basisschicht sorgt für Festigkeit und Langlebigkeit, während die TiN-Deckschicht geringe Reibung und eine gleichmäßige Bearbeitung gewährleistet.
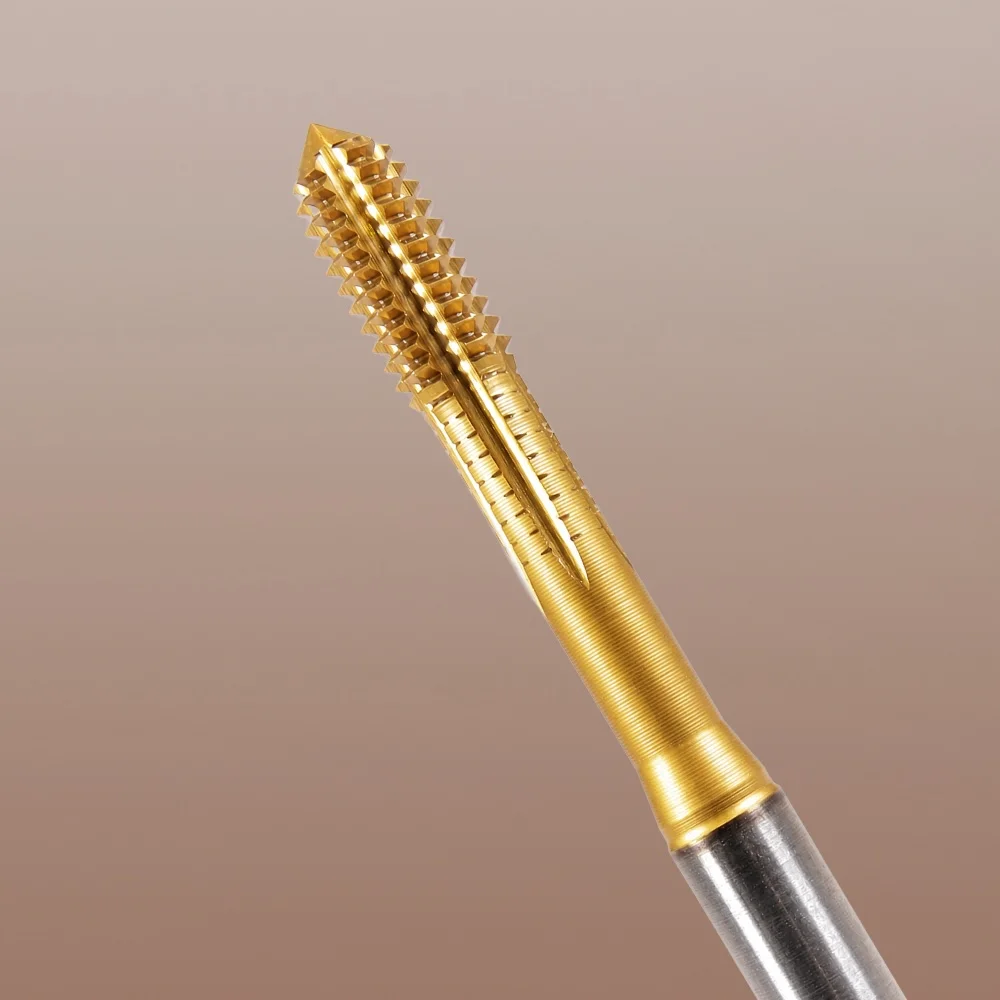
SmiCuts Gewindeformer erzeugt belastbare Gewinde ohne Spanbildung.
Schnittdaten, Schmierung und Kernlochdurchmesser
Beim Gewindeformen ist der richtige Kernlochdurchmesser besonders wichtig. Da das Gewinde durch plastische Verformung des Werkstoffs erzeugt wird, muss der Kernlochdurchmesser anders ausgelegt werden als beim Gewindeschneiden.
Eine gute Schmierung ist ebenfalls sehr wichtig. Da der Werkstoff geformt und nicht geschnitten wird, entsteht eine hohe Reibung zwischen Werkzeug und Werkstück. Ein Kühlschmierstoff mit guten Schmiereigenschaften reduziert die Reibung und trägt zu einer längeren Werkzeugstandzeit bei.
Wir empfehlen, SmiCalc zu verwenden, um die richtigen Schnittdaten und den empfohlenen Kernlochdurchmesser für Ihre Anwendung zu ermitteln. Wählen Sie Werkstoff, Gewindegröße und Gewindeformer aus, um empfohlene Werte für Parameter wie Schnittgeschwindigkeit und Kernlochdurchmesser zu erhalten.