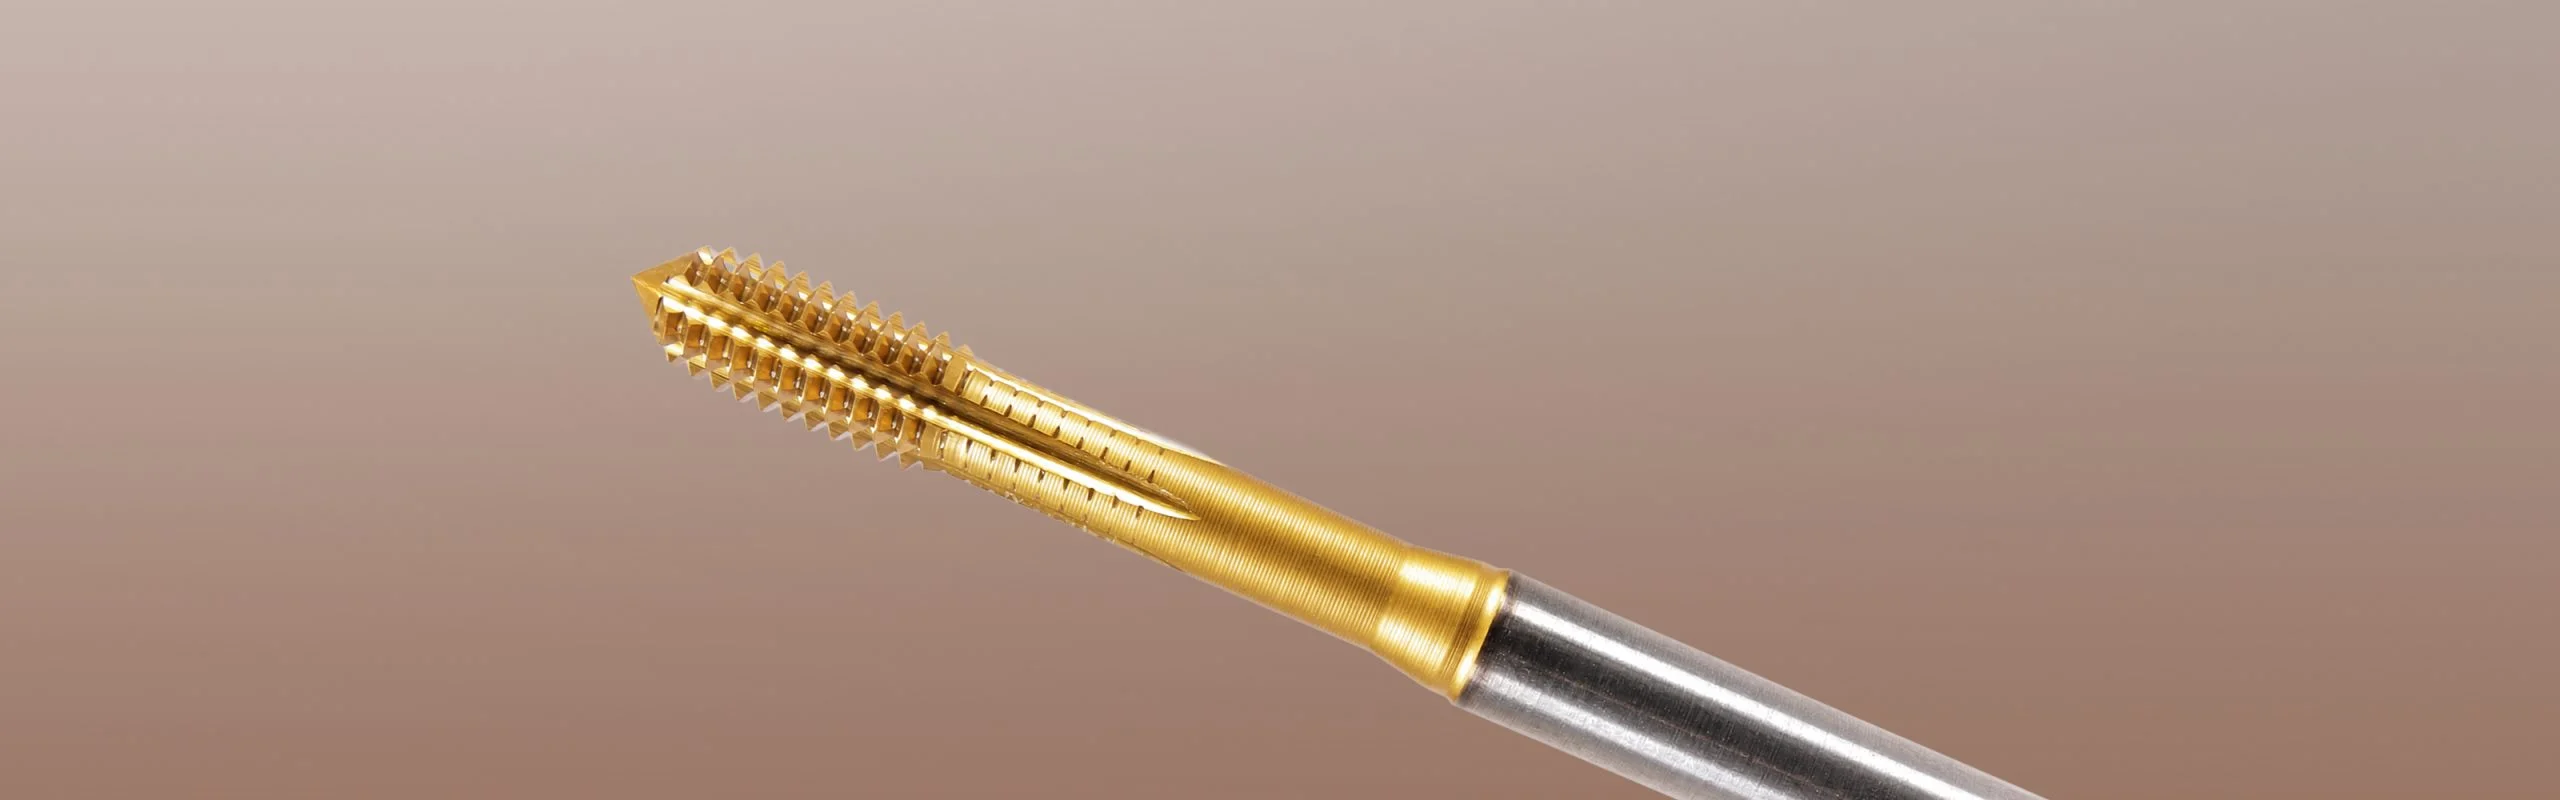
Realizzate filettature resistenti – in modo rapido, affidabile e senza trucioli
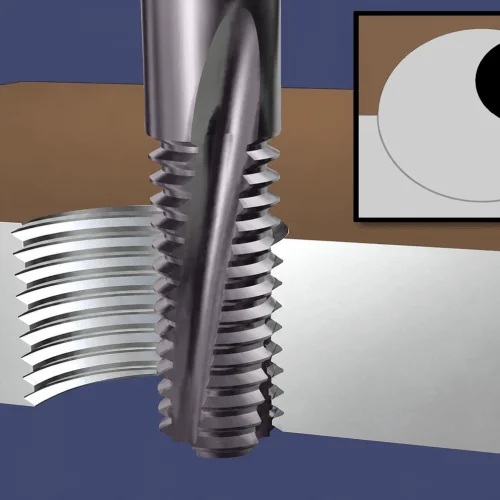
Con i maschi a rullare, detti anche maschi a deformazione, la filettatura si ottiene deformando plasticamente il materiale fino a raggiungere il profilo desiderato, anziché asportarlo. Non si producono quindi trucioli, ottenendo un processo di filettatura efficiente, con filetti resistenti e un’eccellente finitura superficiale.
La maschiatura a deformazione è particolarmente adatta ai materiali duttili, ossia quelli che possono deformarsi plasticamente senza fessurarsi. Ne sono esempi molti tipi di acciaio, acciaio inossidabile e leghe di alluminio.
Lo stesso maschio può essere utilizzato sia per fori ciechi sia per fori passanti e, a seconda della sua geometria, su diversi materiali. Questo semplifica la produzione, riduce i cambi utensile e contribuisce a un’elevata produttività, a una lunga durata dell’utensile e a costi complessivi inferiori.
- Filettatura senza trucioli → non occorre evacuare trucioli dal foro.
- Filettature resistenti → eccellente finitura superficiale e buona resistenza allo strappamento e alla fatica.
- Elevata produttività → consente alte velocità di lavorazione e una lunga durata dell’utensile.
- Versatilità d’impiego → lo stesso maschio a rullare può essere utilizzato su più materiali e sia in fori ciechi sia in fori passanti.
RC – per una maschiatura a deformazione efficiente
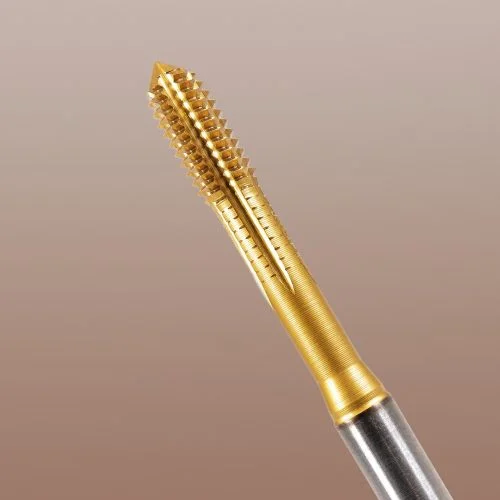
Il maschio è realizzato in acciaio rapido al cobalto da metallurgia delle polveri (HSSE-PM) ed è dotato di un avanzato rivestimento multistrato.
Lo strato di base in TiAlN, duro e resistente al calore, conferisce resistenza e durata, mentre lo strato esterno in TiN assicura un basso attrito e una lavorazione scorrevole.
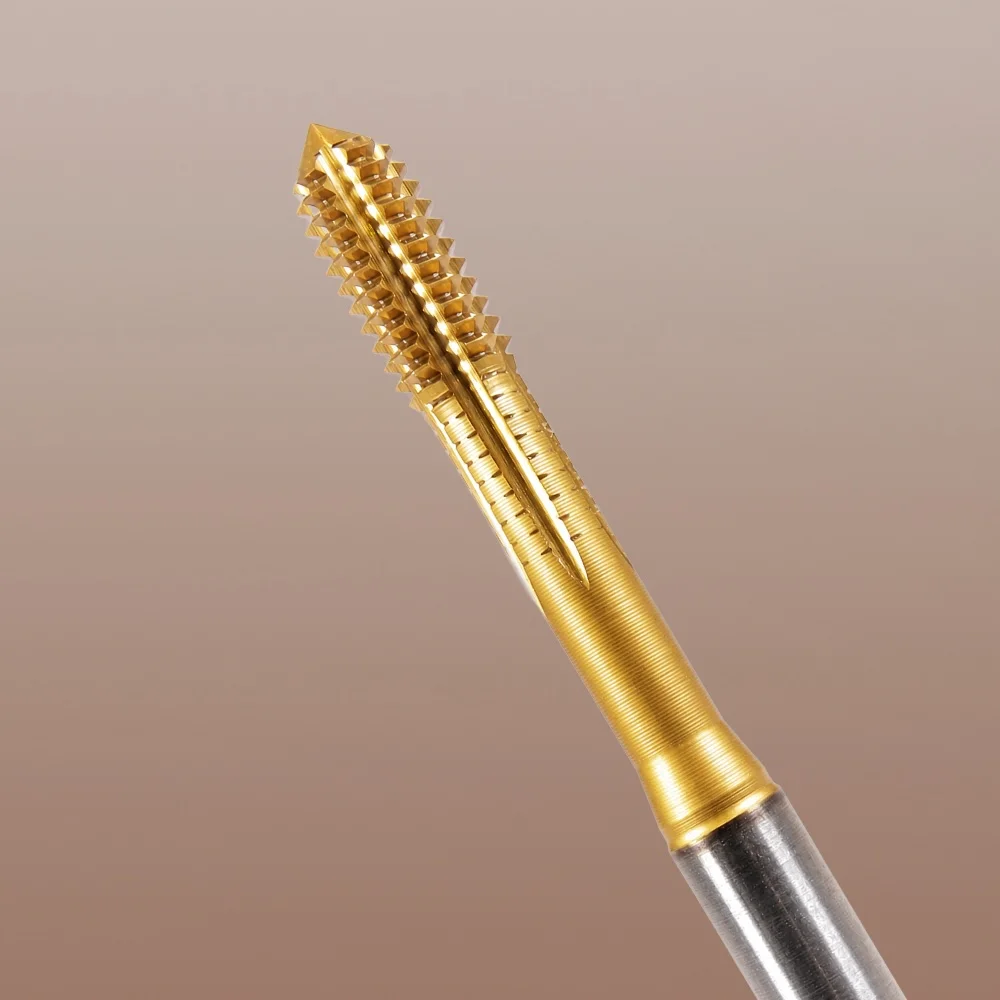
Il maschio a rullare SmiCut realizza filettature resistenti senza produrre trucioli.
Parametri di taglio, lubrificazione e diametro di preforo
Nella maschiatura a deformazione, il corretto diametro di preforo è particolarmente importante. Poiché la filettatura si ottiene deformando plasticamente il materiale fino al profilo desiderato, il diametro del foro deve essere diverso da quello utilizzato con i maschi a tagliare.
Anche una buona lubrificazione è fondamentale. La deformazione del materiale, anziché la sua asportazione, genera un attrito elevato tra utensile e pezzo. Un fluido da taglio con buone proprietà lubrificanti riduce l’attrito e contribuisce a prolungare la durata dell’utensile.
Consigliamo di utilizzare SmiCalc per individuare i parametri di taglio e il diametro di preforo raccomandati per la vostra applicazione. Selezionate il materiale, la dimensione della filettatura e il maschio a rullare per ottenere i valori consigliati, come la velocità di taglio e il diametro di preforo.