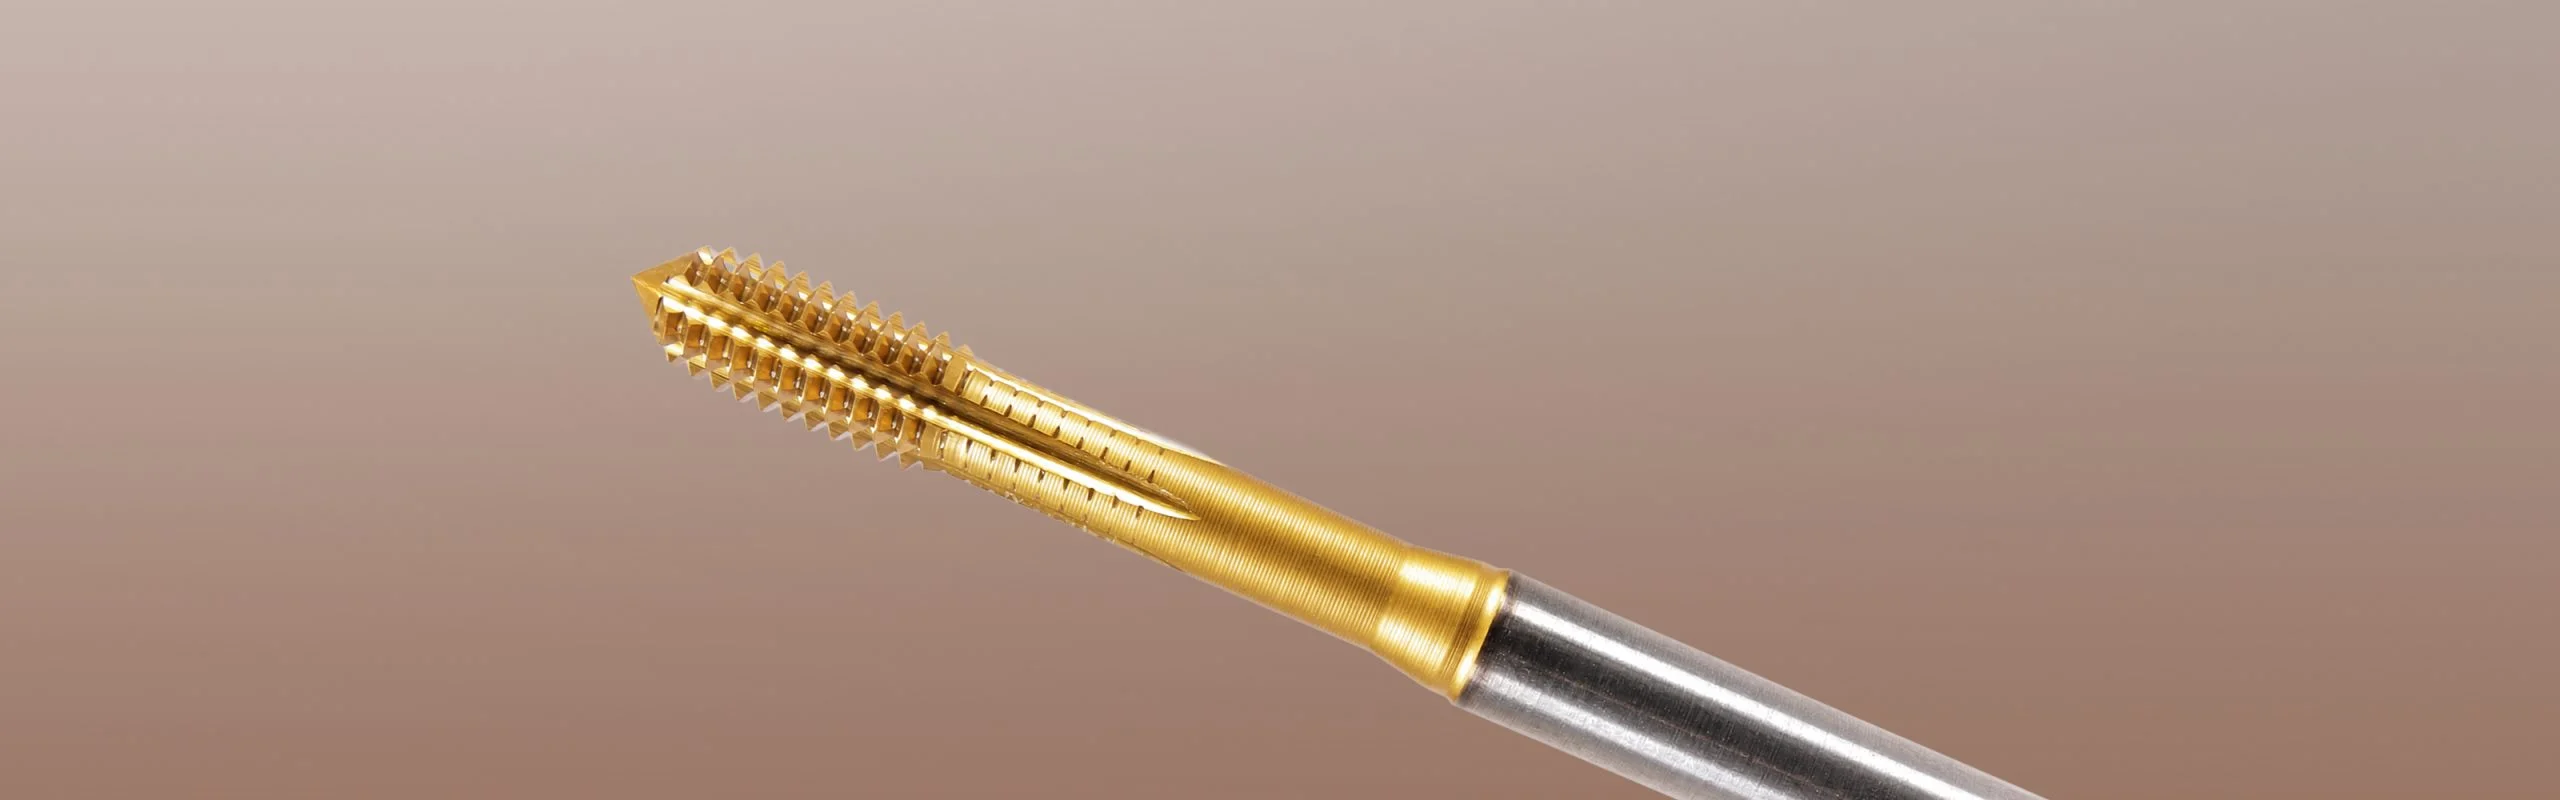
強度の高いねじを、速く、安定して、切りくずなしで加工
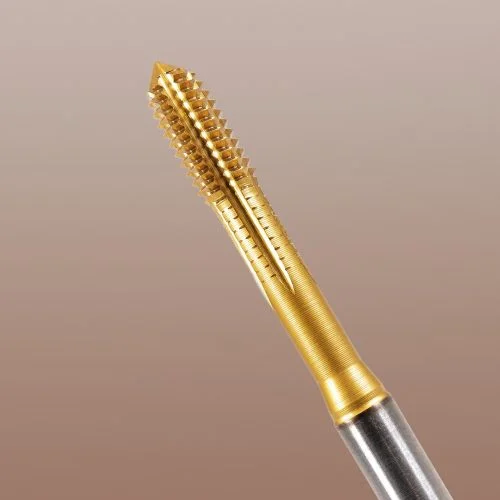
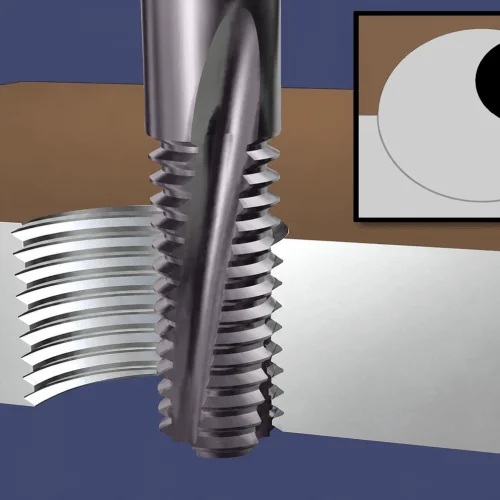
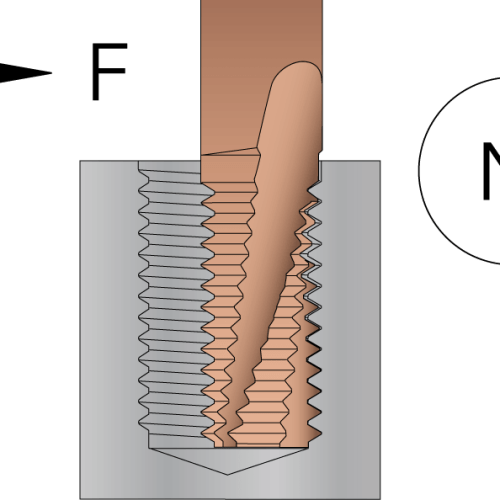
盛上げタップは、転造タップとも呼ばれ、材料を切削するのではなく、塑性変形させることで所定のねじ山形状を作ります。切りくずが発生しないため、効率よくねじ加工ができ、強度が高く、表面品位に優れたねじが得られます。
盛上げ加工は、割れを生じずに塑性変形できる延性の高い材料に適しています。例えば、多くの鋼種、ステンレス鋼、アルミニウム合金が挙げられます。
同じタップを止まり穴と通り穴の両方に使用でき、タップの設計によっては複数の被削材にも対応できます。これにより生産工程を簡素化し、工具交換の回数を減らせるため、生産性の向上、工具寿命の延長、総コストの削減につながります。
- 切りくずの出ないねじ加工 → 穴から切りくずを排出する必要がありません。
- 強度の高いねじ → 優れた表面品位と、良好な引抜き強度・耐疲労性が得られます。
- 高い生産性 → 高い加工速度と長い工具寿命を実現できます。
- 幅広い用途 → 同じ盛上げタップを複数の被削材に使用でき、止まり穴と通り穴の両方に対応します。
RC – 効率的な盛上げ加工に
タップの母材にはコバルトを含む粉末ハイス(HSSE-PM)を使用し、高性能な多層コーティングを施しています。
硬く耐熱性に優れたTiAlNの下層が強度と耐久性を確保し、TiNの最表層が摩擦を抑え、滑らかな加工を可能にします。
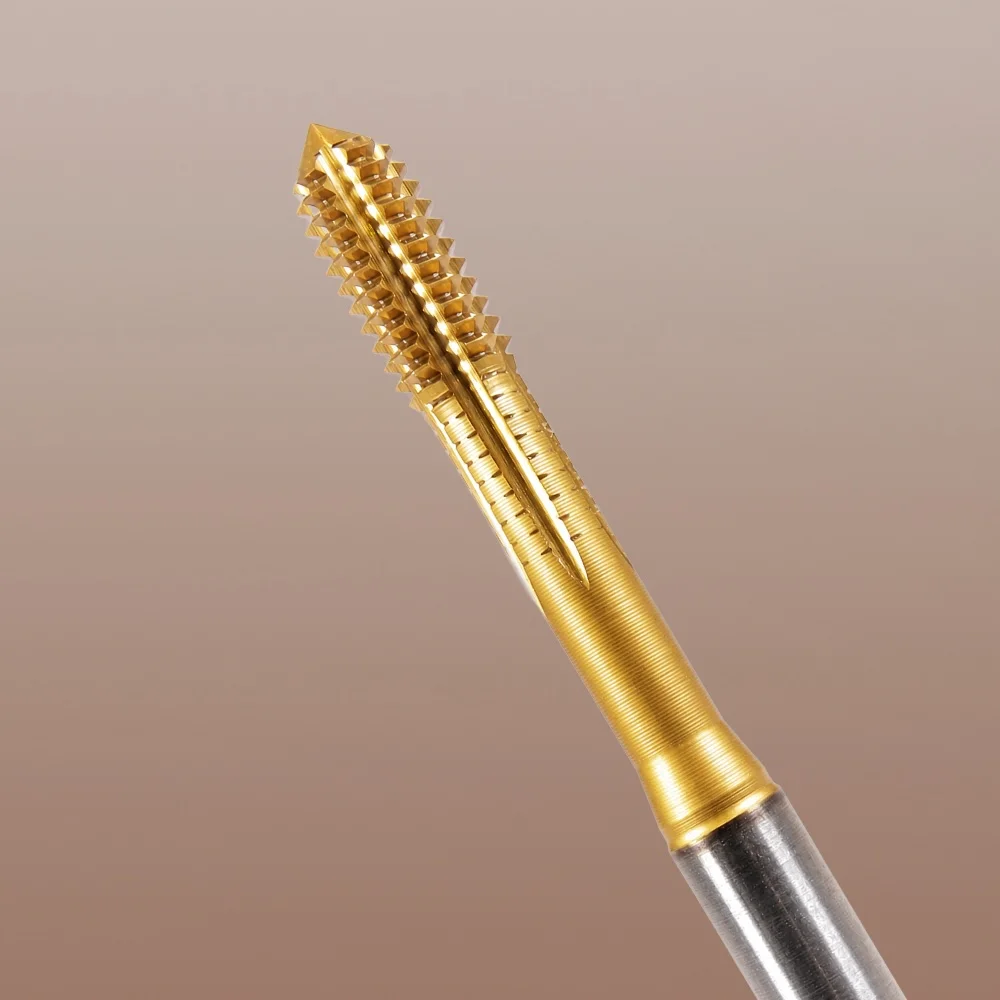
SmiCutの盛上げタップは、切りくずを出さずに強度の高いねじを加工します。
加工条件、潤滑、下穴径
盛上げ加工では、適切な下穴径が特に重要です。材料を塑性変形させて所定のねじ山形状を作るため、切削タップとは異なる下穴径を使用する必要があります。
適切な潤滑も非常に重要です。材料を切削せずに変形させるため、工具とワークの間に大きな摩擦が生じます。潤滑性の高いクーラントを使用することで摩擦を抑え、工具寿命の延長につながります。
用途に合った加工条件と推奨下穴径の確認には、SmiCalcをおすすめします。被削材、ねじサイズ、盛上げタップを選択すると、加工速度や下穴径などの推奨値を確認できます。
資料
盛上げタップ(PDF)
関連リンク
SmiCalc – 加工条件計算ツール
タップ工具
SmiCutオンラインストア