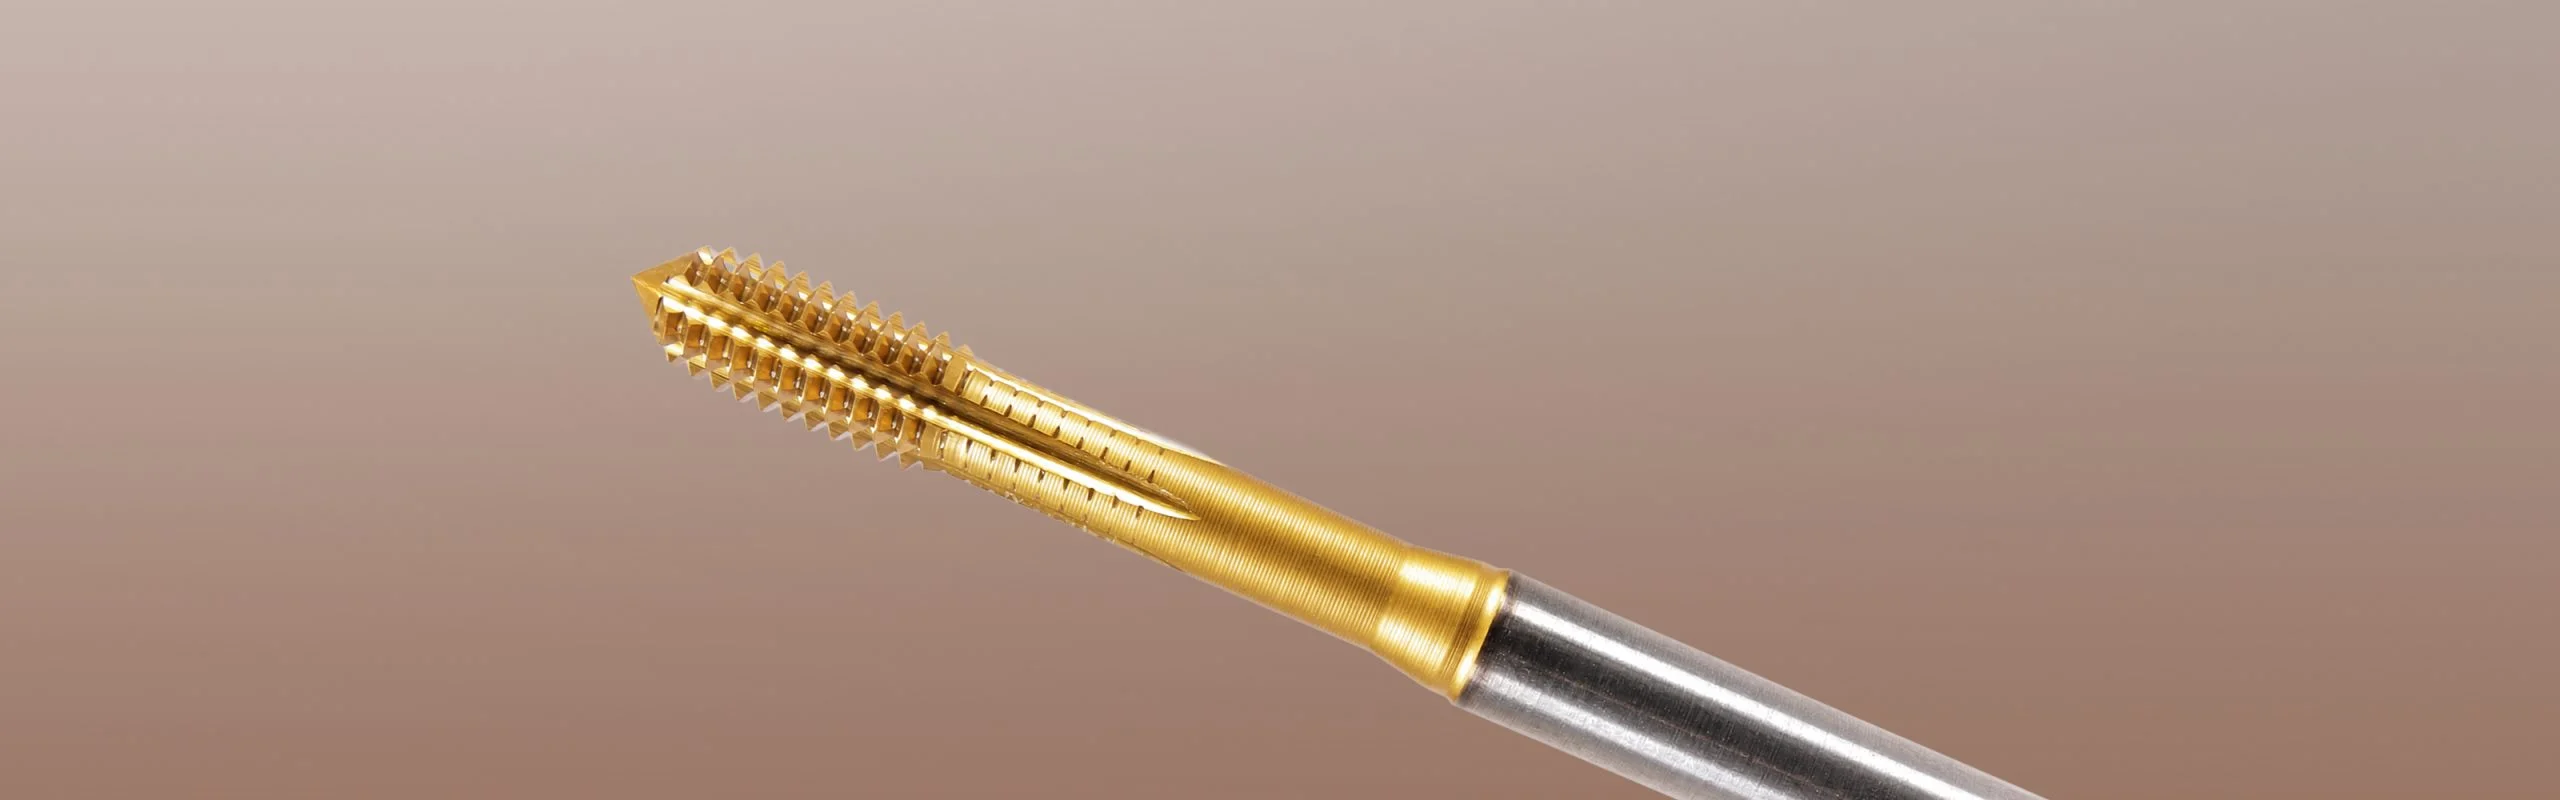
快速、可靠、无切屑地加工高强度螺纹
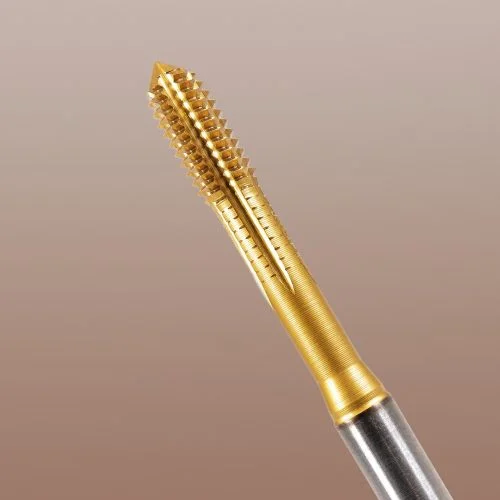
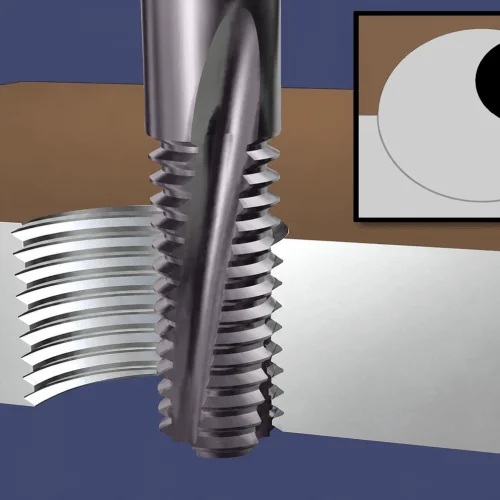
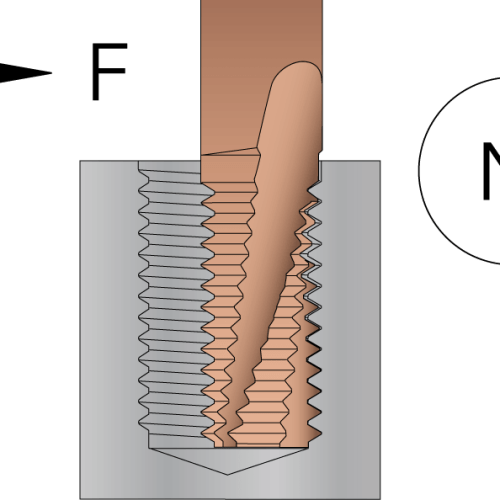
挤压丝锥也称无屑丝锥,通过使材料发生塑性变形来形成所需的螺纹牙型,而不是切除材料。因此,加工过程不产生切屑,既能高效加工螺纹,又能获得较高的螺纹强度和优异的表面质量。
挤压攻丝尤其适用于延性良好的材料,即能够发生塑性变形而不开裂的材料。例如,许多牌号的钢、不锈钢和铝合金都适合采用这种加工方式。
同一支丝锥既可用于盲孔,也可用于通孔;根据丝锥的设计,还可加工多种不同材料。这有助于简化生产、减少换刀次数,提高生产效率,延长刀具寿命,并降低综合成本。
- 无屑挤压攻丝 → 无需从孔内排出切屑。
- 高强度螺纹 → 表面质量优异,具有良好的抗拔出性能和抗疲劳性能。
- 高生产效率 → 可采用较高的加工速度,同时实现较长的刀具寿命。
- 应用灵活 → 同一支挤压丝锥可加工多种材料,并适用于盲孔和通孔。
RC——实现高效挤压攻丝
该丝锥采用含钴粉末冶金高速钢(HSSE-PM)制造,并配有先进的多层涂层。
坚硬、耐热的 TiAlN 底层提供强度和耐久性,TiN 表层则有助于降低摩擦,使加工更加顺畅。
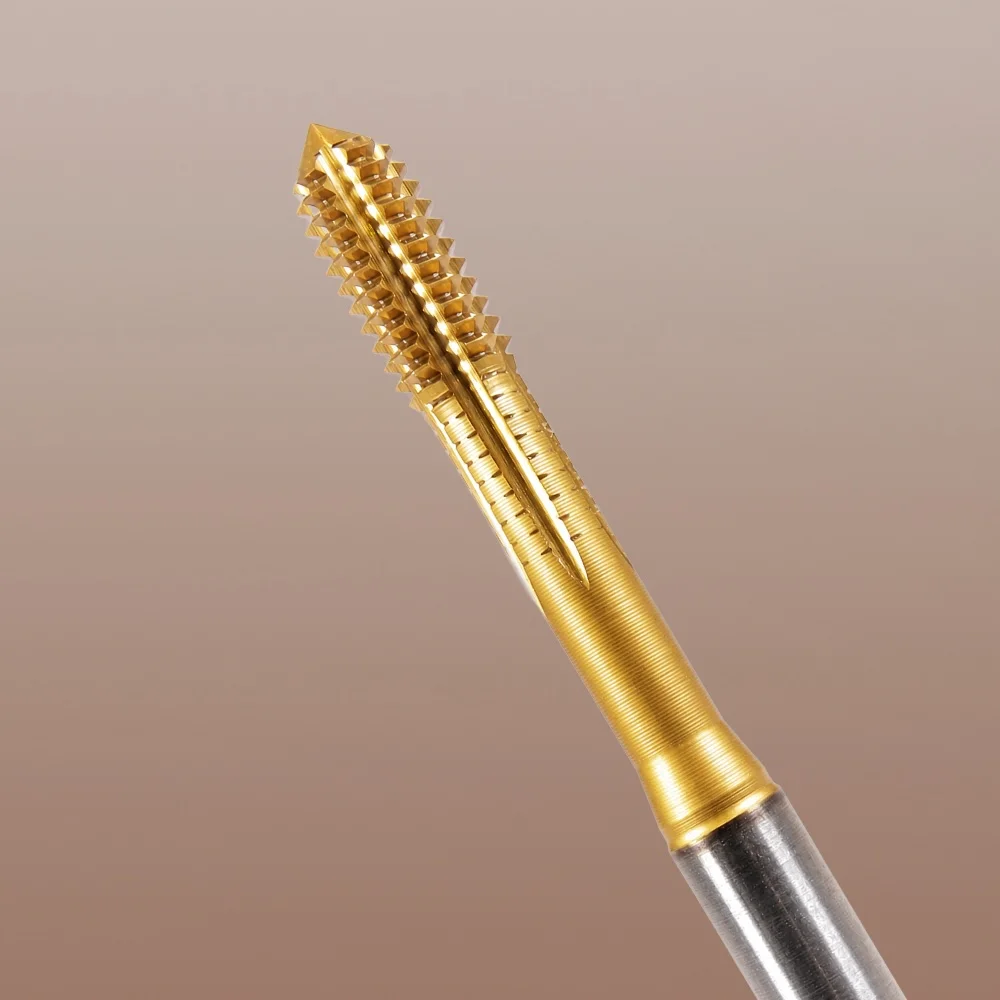
SmiCut 挤压丝锥无需产生切屑,即可加工出高强度螺纹。
切削参数、润滑与底孔直径
挤压攻丝时,选择正确的底孔直径尤为重要。由于螺纹是通过材料塑性变形形成所需牙型的,因此底孔直径必须与使用切削丝锥时不同。
良好的润滑同样至关重要。由于材料受到挤压成形而不是被切除,刀具与工件之间会产生较大的摩擦。使用润滑性能良好的冷却液可降低摩擦,并有助于延长刀具寿命。
建议使用 SmiCalc,为您的加工应用选择正确的切削参数和推荐底孔直径。选择材料、螺纹规格和挤压丝锥,即可获得加工建议,包括切削速度和底孔直径等参数。
资料下载
挤压丝锥(PDF)
相关链接
SmiCalc——切削参数计算器
攻丝刀具(英文)
SmiCut 在线商城