Pourquoi le diamètre minimal d’alésage est-il important ?
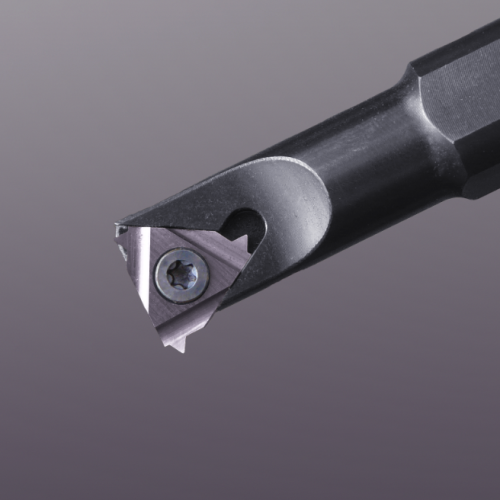
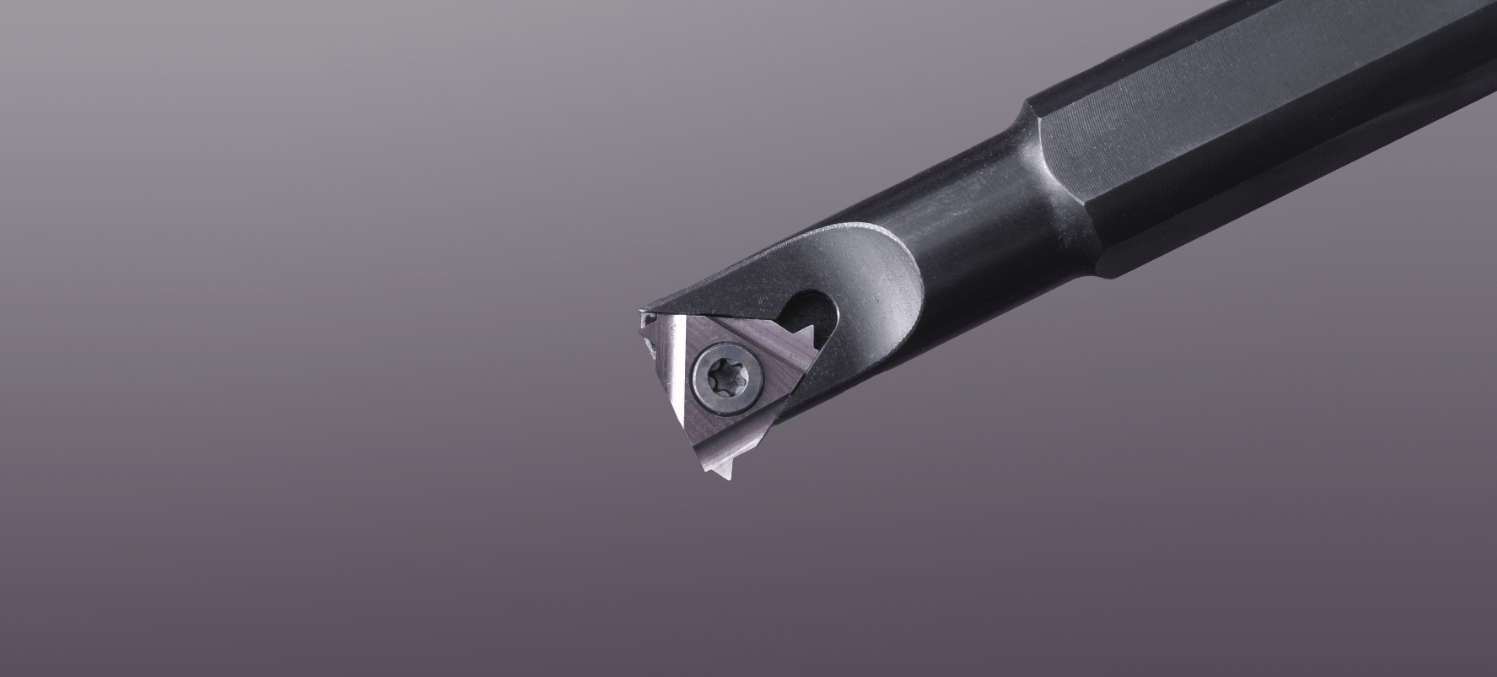
Lors du filetage au tour de filetages intérieurs, le diamètre minimal d’alésage est un paramètre important. Cette dimension joue un rôle essentiel dans le choix des outils adaptés à un filetage donné.
Le catalogue SmiCut indique le diamètre minimal d’alésage approximatif pour chaque porte-outil. Il s’agit du plus petit alésage dans lequel l’outil peut entrer. La valeur exacte peut toutefois varier selon la plaquette utilisée.
Pour faciliter ce choix, nous avons établi un tableau qui permet de déterminer le diamètre minimal d’alésage exact de nos porte-outils de filetage au tour en fonction de la plaquette utilisée.
Sélection du porte-outil et de la plaquette adaptés au diamètre minimal d’alésage
Le choix des outils de filetage appropriés est essentiel pour garantir précision et efficacité. Pour sélectionner les dimensions adaptées du porte-outil et de la plaquette, suivez les étapes ci-dessous :
- Analysez le dessin du filetage : Examinez d’abord le dessin pour déterminer le diamètre d’alésage requis. Prêtez attention au diamètre mineur du filetage, car il indique le diamètre minimal d’alésage nécessaire.
- Vérifiez les dimensions du porte-outil : Consultez ensuite notre catalogue ou notre boutique en ligne pour vérifier les dimensions des porte-outils. Comparez le diamètre minimal d’alésage approximatif indiqué dans le catalogue à celui du dessin de filetage. Cette comparaison vous aidera à choisir le porte-outil approprié. En cas de doute sur son adéquation, passez à l’étape suivante pour déterminer la valeur exacte.

La valeur correcte du diamètre minimal d’alésage vous permet de sélectionner les outils les mieux adaptés aux filetages à usiner.
- Utilisez notre tableau détaillé : Pour vous aider dans votre sélection et minimiser l’incertitude, nous avons développé un tableau. Ce tableau simplifie le processus en alignant la « mesure X » de chaque plaquette avec le porte-outil correspondant, déterminant ainsi le diamètre minimal exact d’alésage. Voici comment l’utiliser :
- Sélectionnez votre porte-outil et votre plaquette : Choisissez le porte-outil et la plaquette prévus pour votre opération de filetage.
- Consultez notre tableau : Reportez-vous au tableau PDF qui répertorie tous nos porte-outils.
- Recherchez la mesure X : Repérez la mesure X de la plaquette choisie dans le catalogue SmiCut ou dans la boutique en ligne SmiCut.
- Faites correspondre les valeurs pour déterminer le diamètre minimal d’alésage : Faites correspondre la mesure X de la plaquette au porte-outil sélectionné afin de déterminer le diamètre minimal d’alésage exact de cette combinaison d’outils.
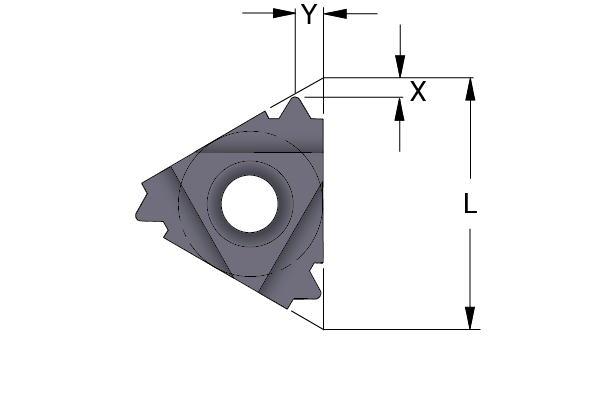
La mesure X correspond à la distance entre l’arête de coupe et la dimension L de la plaquette. Cette mesure varie selon le pas de la plaquette.
Exemple :
Par exemple, si vous utilisez un porte-outil SIR_0020_P16 avec une plaquette 16IR_1.25ISO_FC, et que la mesure X pour la plaquette 16IR_1.25ISO_FC est de 0,8 mm (comme indiqué dans notre catalogue ou boutique en ligne), le diamètre minimal d’alésage pour le porte-outil SIR_0020_P16 serait de 22,9 mm, comme vous pouvez le voir dans le tableau PDF.
Ressources supplémentaires et assistance
Nous nous engageons à garantir la précision de vos opérations de filetage au tour. Si vous avez besoin d’aide pour utiliser notre tableau, sélectionner le porte-outil et la plaquette appropriés, ou pour toute autre question, notre équipe d’assistance technique est à votre disposition. Contactez-nous à l’adresse info@smicut.se.