提升銑牙加工生產力
銑牙是兼具效率與彈性的螺紋加工方式。若要充分發揮加工效能並實際降低成本,以下三個重點尤其重要:
- 最佳化程式編寫
- 選用合適的銑牙刀
- 透過重磨延長刀具總使用壽命並降低整體成本
最佳化程式編寫
高效率的銑牙加工始於正確的 CNC 程式。加工結果不理想時,原因往往不在刀具本身,而是程式編寫不當。
SmiCut 的銑牙加工經驗,結合免費的 SmiProg 軟體,有助於避免這些問題。SmiProg 會依據刀具、螺紋尺寸、螺距與工件材料計算最佳切削參數,減少程式編寫時的反覆試誤,並從一開始就確保刀具以適當的方式切入材料。

選用合適的銑牙刀
銑牙刀的選擇會直接影響加工效能、穩定性與整體經濟效益。
合適的銑牙刀直徑
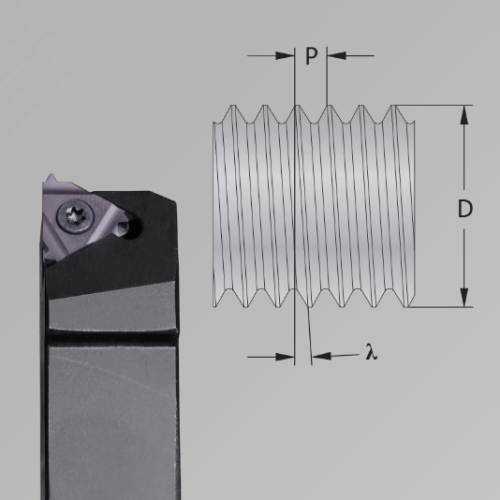
進行銑牙加工時,銑牙刀直徑必須小於螺紋直徑。
刀具直徑過大可能造成牙型偏差;直徑過小則可能降低切削效能與穩定性。
請參閱以下頁面,了解如何為您的加工需求選擇最合適的銑牙刀直徑。
抗震刀具設計
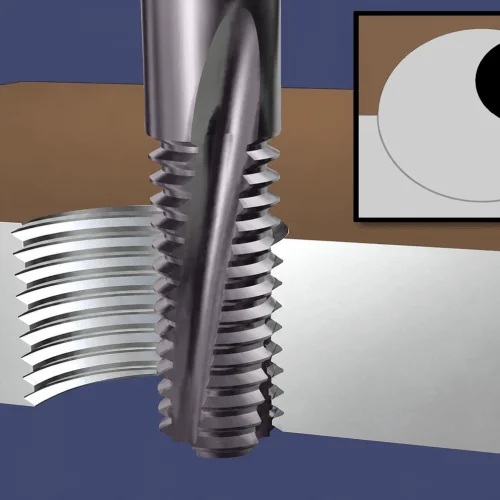
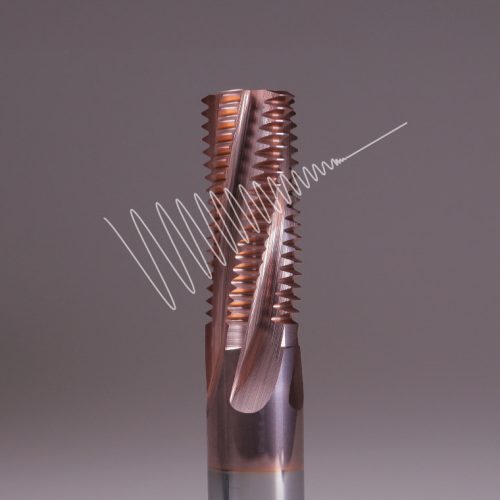
SmiCut 提供多款採用抗震設計的全鎢鋼銑牙刀。透過最佳化的螺旋角、刃數與切削幾何組合,使切削力保持均勻,減少顫振並延長刀具壽命。

當前一切削刃持續切削,直到下一切削刃進入材料時,加工會更平順、加工週期更短,刀具磨耗也會減少。
ThreadBurr – 銑牙與去毛邊一次完成
ThreadBurr 技術可在銑牙過程中去除螺紋入口的毛邊,因此不需要額外的去毛邊工序,可縮短加工週期並降低輔助刀具成本。

ThreadBurr 是 SmiCut 產品系列的標準功能,無須額外工序即可加工出無毛邊的螺紋。
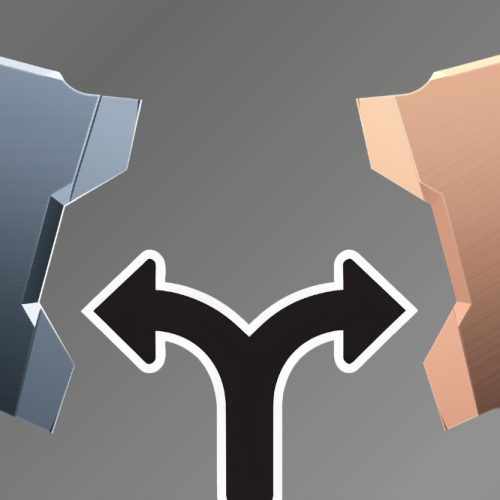
全鎢鋼銑牙刀與捨棄式銑牙刀比較
以下簡要比較可協助您選擇合適的刀具:
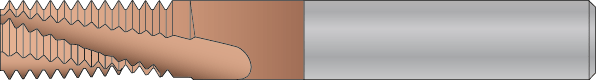
全鎢鋼銑牙刀
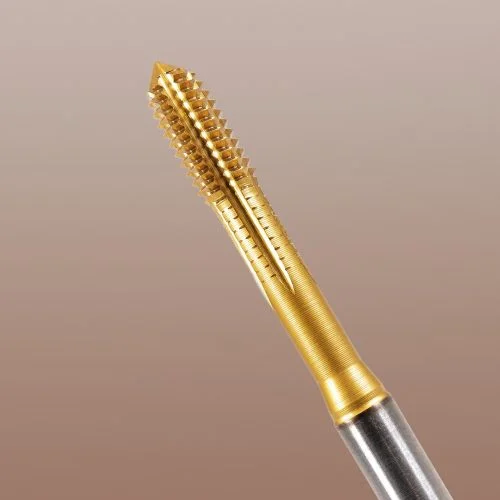
- 憑藉較多的切削刃、完整有效刃長、螺旋幾何與一體式全鎢鋼刀體,可大幅縮短加工週期。
- 加工速度往往最高可達捨棄式刀具的約 10 倍。
- 透過縮短機台加工時間與可重磨特性,降低每個螺紋的總成本。
- 可進行重磨與重新鍍膜,延長使用壽命並進一步降低每個螺紋的成本。
- 通常是大多數生產環境的最佳選擇。
捨棄式銑牙刀
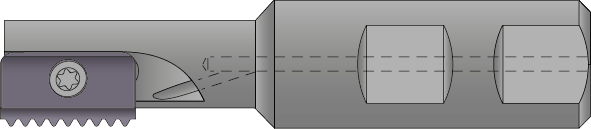
- 在刀桿上使用可更換的鎢鋼刀片,因此同一刀體可搭配不同螺距或牙型的刀片。
- 適合偶爾需要加工較大直徑螺紋的情況。
- 不過,切削時間通常較長;在量產時,每個螺紋的總成本往往高於全鎢鋼刀具。
重磨與重新鍍膜
全鎢鋼銑牙刀的一大優點,是可以透過重磨與重新鍍膜繼續使用,而不必直接更換。這能恢復切削幾何與加工效能,且在刀具使用期間通常可進行多次。SmiCut 一般提供 Ø12 mm 以上銑牙刀的重磨服務。
其效益包括:
- 降低每個螺紋的成本
- 延長刀具總使用壽命
- 維持穩定的切削效能
- 減少鎢鋼廢料
對於大尺寸螺紋與量產加工,重磨很快就會成為提升整體加工經濟效益的重要因素。
何時應重磨全鎢鋼銑牙刀?
要充分發揮重磨效益,掌握適當時機非常重要。
- 在嚴重磨耗前重磨:及早重磨有助於保留切削幾何,並改善修復後的加工表現。
- 不要使用到刀具破損才更換:應在發生嚴重崩齒前取下刀具,以避免工件報廢與停機。
- 輕微損傷仍可接受:即使一個或少數刀齒受損,通常仍有機會重磨,因為全鎢鋼銑牙刀一般具備較多切削刃。
- 依磨耗而非破損安排重磨:持續監控磨耗,可讓刀具壽命更容易預測,生產也更穩定。
透過有計畫的重磨,全鎢鋼銑牙刀仍是經濟效益出色的螺紋加工方案之一。
兼顧加工效能與成本效益
結合完善的程式編寫、先進刀具與刀具壽命的最佳化管理,可建立更快速、穩定且經濟的加工流程。
一起最佳化您的銑牙加工
SmiCut 提供專業知識與刀具選用支援,協助您降低加工成本並提升效能。
如需改善銑牙加工,歡迎透過 info@smicut.se 聯絡 SmiCut。