Øg produktiviteten ved gevindfræsning
Gevindfræsning er en af de mest effektive og fleksible metoder til fremstilling af gevind. For at udnytte potentialet og opnå reelle besparelser er især tre områder afgørende:
- Optimeret programmering
- Valg af den rigtige gevindfræser
- Omslibning for længere samlet standtid og lavere totalomkostninger
Optimal programmering
Effektiv gevindfræsning begynder med det rigtige CNC-program. I mange tilfælde skyldes dårlige resultater ikke selve værktøjet, men forkert programmering.
SmiCuts erfaring med gevindfræsning kombineret med det gratis program SmiProg hjælper med at undgå disse problemer. SmiProg beregner optimale skæredata ud fra værktøj, gevindstørrelse, stigning og emnemateriale. Det mindsker behovet for at prøve sig frem i programmeringen og sikrer korrekt værktøjsindgreb fra starten.
➜ SmiProg – software til gevindfræsning

Valg af den rigtige gevindfræser
Valget af gevindfræser har direkte betydning for bearbejdningsydelse, stabilitet og samlet økonomi.
Den rigtige diameter på gevindfræseren
Ved gevindfræsning skal gevindfræserens diameter altid være mindre end gevinddiameteren.
En for stor værktøjsdiameter kan medføre afvigelser i gevindprofilen. En for lille diameter kan reducere skæreydelsen og stabiliteten.
På følgende side finder du vejledning i at vælge den mest egnede gevindfræserdiameter til din opgave.
➜ Sådan vælger du den rigtige diameter på gevindfræseren
Vibrationsfri geometri
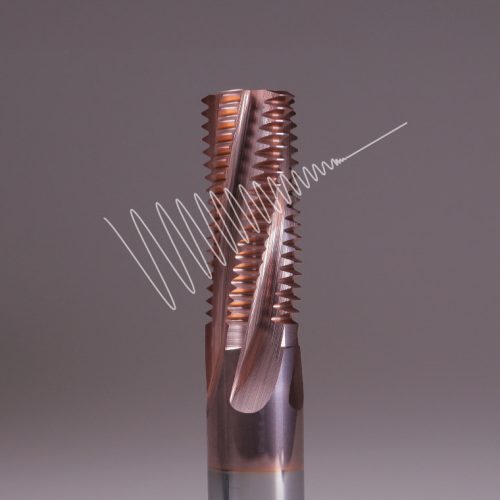
SmiCut tilbyder et bredt udvalg af solide hårdmetalgevindfræsere med vibrationsfri geometri. Optimerede kombinationer af spiralvinkel, antal skær og skærgeometri giver mere ensartede skærekræfter, reducerer vibrationer og forlænger standtiden.

Når ét skær forbliver i indgreb, indtil det næste begynder at skære, bliver bearbejdningen mere rolig, cyklustiden kortere og værktøjssliddet mindre.
➜ Læs mere om vibrationsfri gevindfræsning
ThreadBurr – gevindfræsning og afgratning i én operation
ThreadBurr-teknologien afgrater gevindindløbet som en del af gevindfræsningen. Dermed bortfalder særskilte afgratningsoperationer, hvilket sparer cyklustid og reducerer behovet for ekstra værktøjer.

ThreadBurr er standard i SmiCuts sortiment og giver gratfri gevind uden ekstra operationer.
Solide hårdmetalgevindfræsere eller gevindfræsere med vendeskær
Her er en kort sammenligning, som hjælper dig med at vælge:
Solid hårdmetalgevindfræser
- Giver væsentligt kortere bearbejdningstider takket være flere skær, fuld skærlængde, spiralgeometri og en værktøjskrop i ét stykke hårdmetal.
- Er ofte op til cirka 10 gange hurtigere end værktøjer med vendeskær.
- Giver lavere samlede omkostninger pr. gevind takket være kortere maskintid og muligheden for omslibning.
- Kan omslibes og genbelægges for at forlænge levetiden og reducere omkostningen pr. gevind yderligere.
- Er typisk det bedste valg i de fleste produktionsmiljøer.
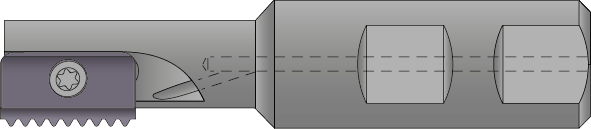
Gevindfræser med vendeskær
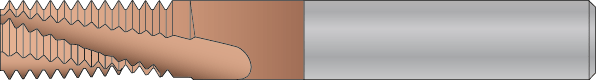
- Anvender udskiftelige hårdmetalskær i en værktøjsholder, så samme holder kan bruges med skær til flere stigninger eller gevindprofiler.
- Kan være nyttig ved lejlighedsvis fremstilling af gevind med større diametre.
- Bearbejdningstiden er dog normalt længere, og de samlede omkostninger pr. gevind er ofte højere end med solide hårdmetalværktøjer ved serieproduktion.
Omslibning og genbelægning
En vigtig fordel ved solide hårdmetalgevindfræsere er, at de kan omslibes og genbelægges i stedet for at blive udskiftet. Det gør det muligt at genskabe skærgeometri og skæreydelse, ofte flere gange i værktøjets levetid. Hos SmiCut omsliber vi normalt gevindfræsere fra Ø12 mm og opefter.
Det giver:
- Lavere omkostninger pr. gevind
- Længere samlet standtid
- Ensartet skæreydelse
- Mindre hårdmetalaffald
Ved store gevind og serieproduktion bliver omslibning hurtigt en vigtig faktor for den samlede bearbejdningsøkonomi.
Hvornår bør en solid hårdmetalgevindfræser omslibes?
For at få mest muligt ud af omslibningen er det vigtigt at vælge det rigtige tidspunkt.
- Omslib før kraftigt slid: Tidlig omslibning bevarer skærgeometrien og giver bedre resultater efter renoveringen.
- Undgå at køre til værktøjsbrud: Tag værktøjet ud, før større skærbrud opstår, for at undgå kasserede emner og driftsstop.
- Mindre skader kan accepteres: Selv hvis en eller enkelte tænder er beskadigede, er omslibning ofte stadig mulig, da solide hårdmetalgevindfræsere normalt har mange skær.
- Planlæg efter slid, ikke brud: Overvågning af sliddet gør standtiden mere forudsigelig og produktionen mere stabil.
Med planlagt omslibning forbliver solide hårdmetalgevindfræsere en af de mest økonomiske løsninger til gevindfremstilling.
Kombinér høj ydelse med god økonomi
Ved at kombinere gennemtænkt programmering, effektive værktøjer og optimering af værktøjernes levetid får du en hurtigere, mere stabil og mere økonomisk proces.
Lad os optimere din gevindfræsning
SmiCut tilbyder den viden og værktøjsrådgivning, der hjælper dig med at reducere bearbejdningsomkostningerne og forbedre resultaterne.
Kontakt SmiCut på info@smicut.se, og få hjælp til at forbedre din gevindfræsning.