Warum ist der Steigungswinkel beim Gewindedrehen wichtig?
Ein solides Verständnis des Steigungswinkels eines Gewindes ist entscheidend für den Erfolg beim Gewindedrehen. Der Steigungswinkel beschreibt, wie stark die Flanken des Gewindes geneigt sind. Ein Gewinde ist keine gerade Nut, sondern eine Spirale, die sich um einen Zylinder windet.
Wenn der Winkel der Gewindedrehplatte im Halter nicht korrekt auf den Steigungswinkel des Gewindes ausgerichtet ist, besteht die Gefahr von übermäßigem Werkzeugverschleiß und fehlerhaften Gewinden.
Um optimale Schneideigenschaften zu erreichen, muss die Gewindedrehplatte im Halter so eingestellt werden, dass sie dem Steigungswinkel des Gewindes entspricht. Dies wird in der Regel durch Unterlegplatten erreicht, die den Winkel der Gewindedrehplatte anpassen. Eine korrekte Einstellung garantiert, dass das Werkzeug mit maximaler Effizienz arbeitet, das Risiko von Fehlern minimiert wird und die Lebensdauer des Werkzeugs verlängert wird.

Der Steigungswinkel verschiedener Gewinde variiert und kann mit der Steigung (P) und dem Durchmesser (D) des Gewindes berechnet werden.
Welcher Gewindedurchmesser ist für die Berechnung des Steigungswinkels geeignet?
Wenn Sie den Steigungswinkel berechnen möchten, um zu prüfen, ob ein Gewindedrehwerkzeug ein bestimmtes Gewinde herstellen kann, genügt in der Regel ein Näherungswert. Für schnelle Überprüfungen können Sie einfach den Außendurchmesser verwenden.
Für eine präzisere Berechnung empfiehlt es sich jedoch, den Mittelwert aus Außen- und Kerndurchmesser zu verwenden. Dieser Wert liegt nahe am Flankendurchmesser, der die zuverlässigste Bezugsgröße für die Berechnung des Steigungswinkels ist.
Zusammenfassung:
- Schnelle Abschätzung – Außendurchmesser verwenden
- Genaue Berechnung – Flankendurchmesser verwenden
Mehrgängige Gewinde
Multiplizieren Sie die Teilung P mit der Gangzahl, um die Steigung Ph zu erhalten. Verwenden Sie anschließend die Steigung Ph zur Berechnung des korrekten Steigungswinkels.
Dreieckige Gewindedrehplatten: Verwenden Sie die passenden Unterlegplatten für optimale Bearbeitung
Bei dreieckigen Gewindedrehplatten muss die Einstellung des Halters dem Steigungswinkel des Gewindes entsprechen. Der Standardhalter für dreieckige Gewindedrehplatten ist auf einen Neigungswinkel von 1,5° voreingestellt. Ist eine Anpassung an einen anderen Steigungswinkel erforderlich, wechseln Sie zu einer geeigneten Unterlegplatte, damit die Neigung der Wendeschneidplatte dem Steigungswinkel des Gewindes entspricht und eine optimale Bearbeitung gewährleistet ist.

Bei dreieckigen Gewindedrehplatten ist es wichtig, dass ihr Winkel dem Steigungswinkel des Gewindes entspricht. Wenn ein kleinerer oder größerer Winkel erforderlich ist, können Sie dies durch den Wechsel zu einer geeigneten Unterlegplatte anpassen.
Berechnen Sie den Steigungswinkel und wählen Sie die richtige Unterlegplatte
Verwenden Sie unseren Steigungswinkelrechner mit Unterlegplattenauswahl, um den exakten Steigungswinkel zu berechnen und eine Empfehlung für eine geeignete Unterlegplatte passend zum verwendeten Gewindedrehplattentyp zu erhalten.
Sie können auch eine manuelle Methode verwenden, indem Sie die folgenden Schritte ausführen:
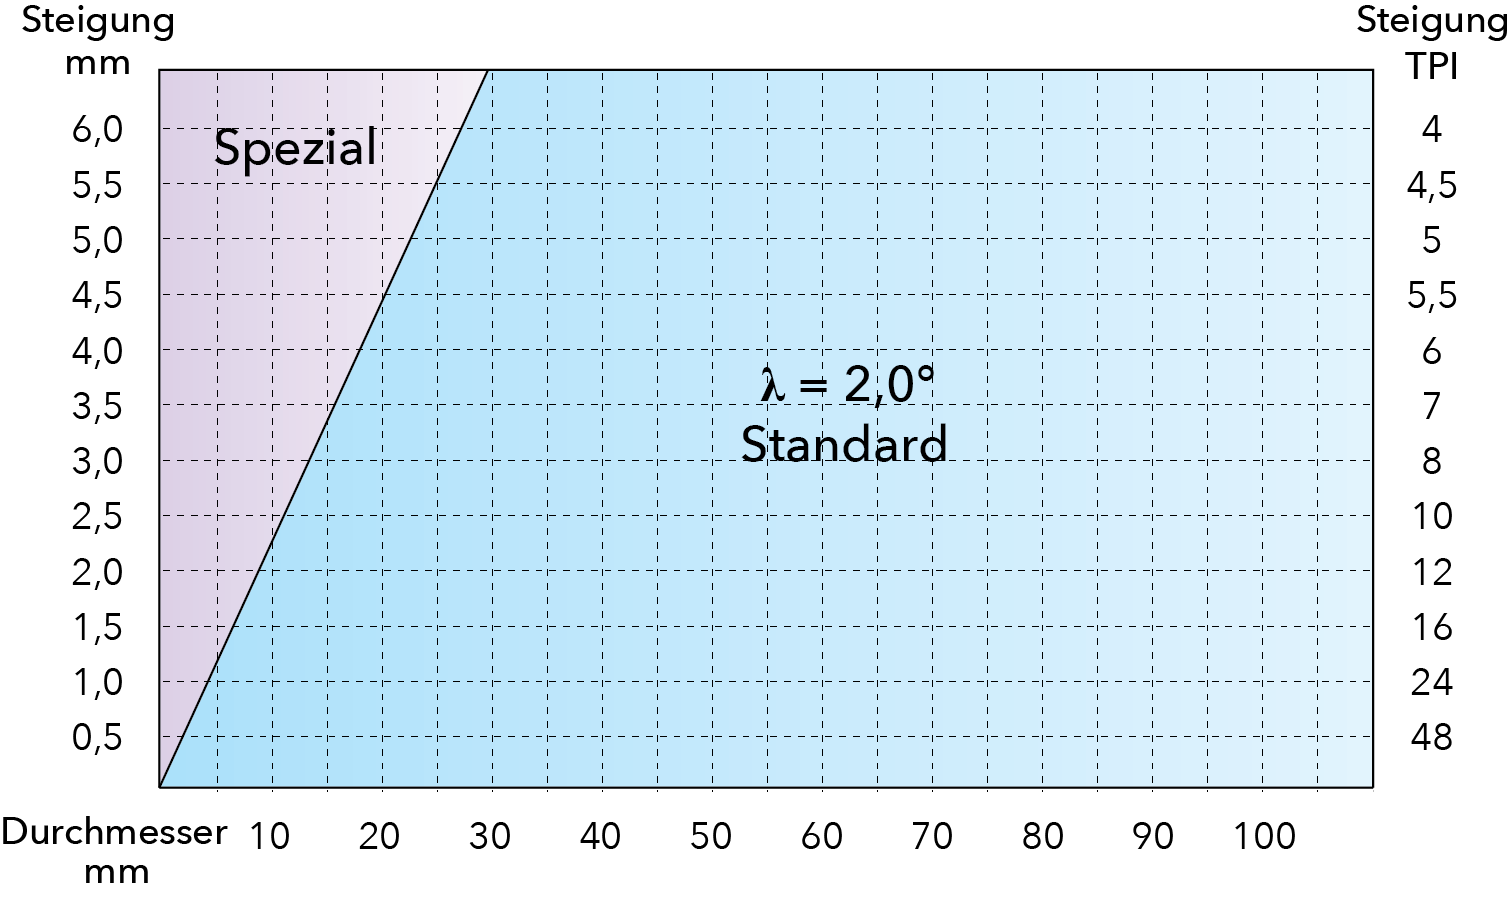
- Verwenden Sie das Diagramm, um den am besten geeigneten Winkel für die Unterlegplatte zu finden.
- Entnehmen Sie der Tabelle die Bestellnummer der Unterlegplatte für den verwendeten Gewindedrehplattentyp.
Diagramm für Unterlegplatten
Wenn der Wert innerhalb des blauen Bereichs (1,5° Standard) liegt, ist die Unterlegplatte, die mit dem Halter geliefert wird, am besten geeignet. Liegt der Wert außerhalb des blauen Bereichs, empfehlen wir, auf eine passende Unterlegplatte zu wechseln.
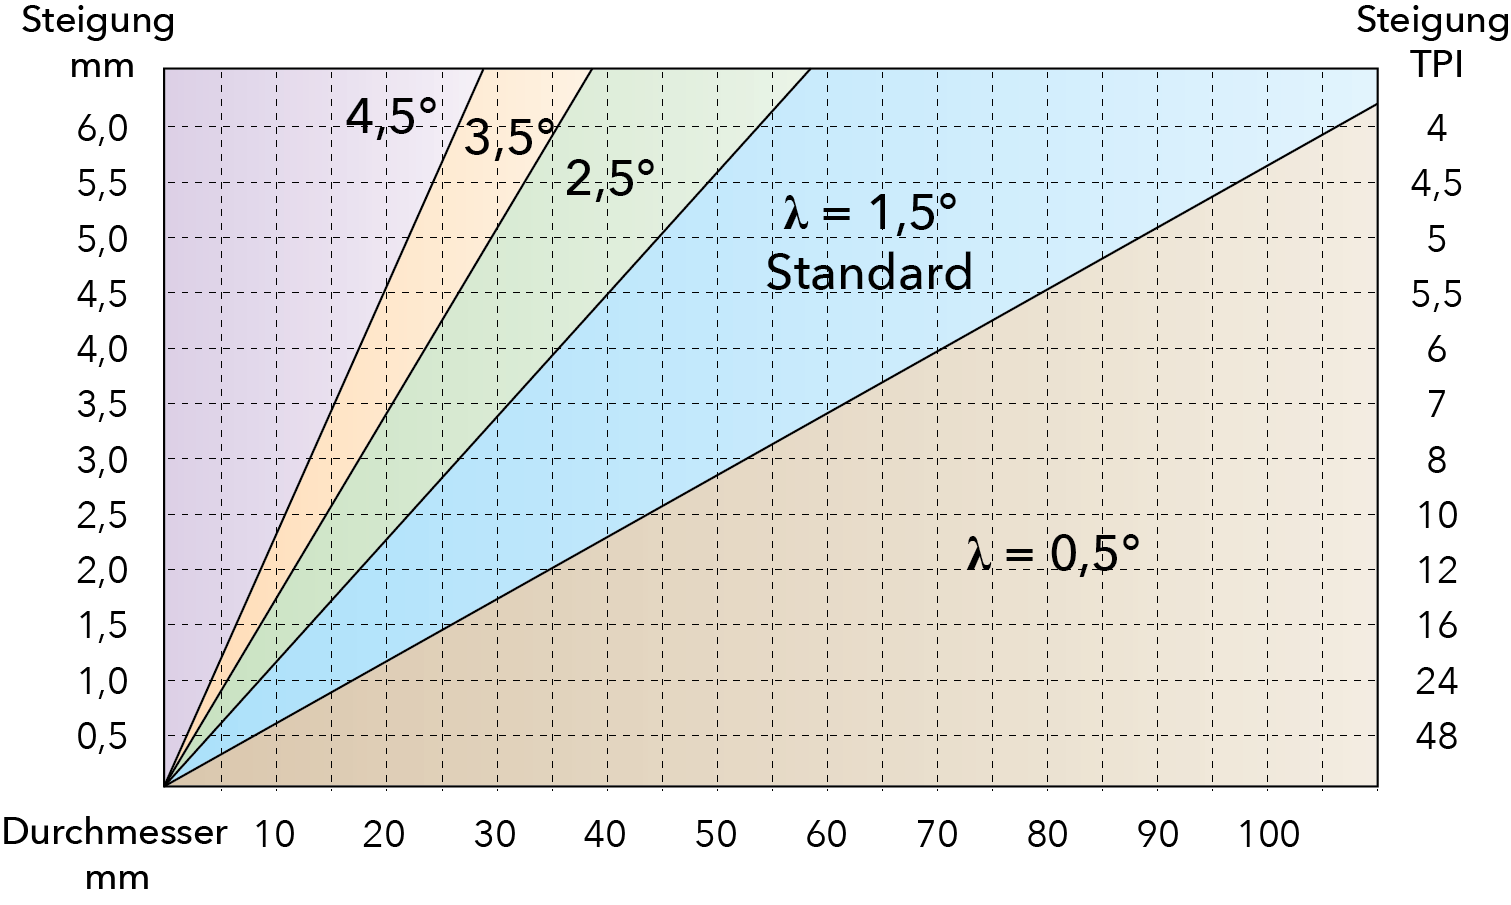

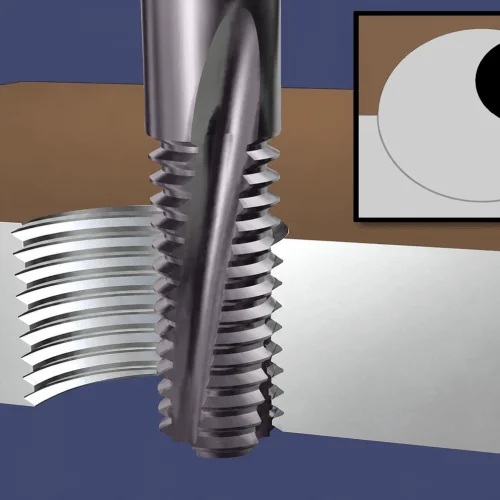

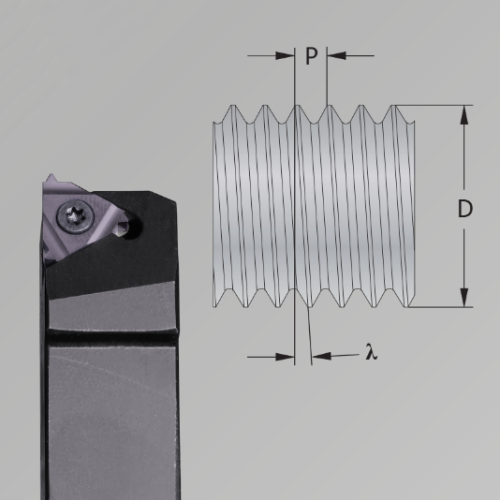
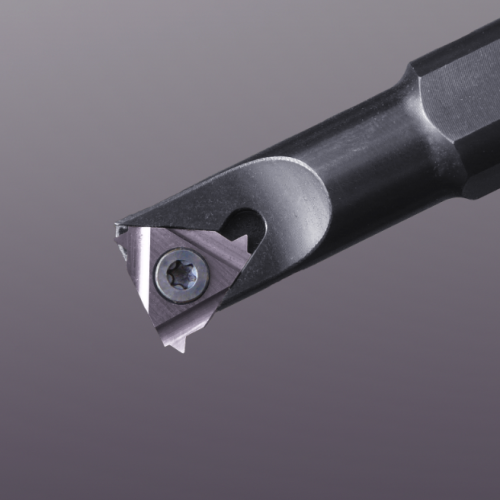
Tabelle für Unterlegplatten
Wählen Sie die passende Unterlegplatte anhand der verwendeten Gewindedrehplatte und des erforderlichen Winkels aus. Der Tabelle können Sie die entsprechende Bestellnummer entnehmen. Unterlegplatten mit negativem Winkel werden verwendet, wenn ein Rechtsgewinde mit einem linken Werkzeug oder ein Linksgewinde mit einem rechten Werkzeug gefertigt wird.
(Wenn die Tabelle nicht vollständig angezeigt wird, drehen Sie Ihr Smartphone ins Querformat.)
mm
4.5°
3.5°
2.5°
1.5°
0.5°
-0.5°
-1.5°
FourCut: Keine Unterlegplatten—Nur ein Halter
Ein wesentlicher Vorteil der FourCut-Wendeschneidplatten ist ihr zusätzlicher Flankenfreiwinkel. Dadurch ist keine genaue Anpassung der Plattenneigung an den Steigungswinkel des Gewindes erforderlich. Der Standardhalter ist auf einen Neigungswinkel von 2° voreingestellt, sodass nahezu alle Gewinde mit demselben Halter gefertigt werden können. Dies bietet große Flexibilität und ermöglicht den Einsatz desselben Halters bei unterschiedlichen Steigungswinkeln.

FourCut-Wendeschneidplatten weisen einen zusätzlichen Flankenfreiwinkel auf, sodass nahezu alle Gewinde mit dem Standardhalter gefertigt werden können.
Diagramm für FourCut-Gewindedrehen
Das Diagramm zeigt, dass bei FourCut derselbe Halter für zahlreiche Durchmesser und Steigungen verwendet werden kann. Dieses Gewindedrehwerkzeug benötigt keine Unterlegplatten und ist daher eine intelligente und flexible Lösung, mit der sich nahezu alle Gewinde im Standardhalter fertigen lassen.
Ressourcen und Unterstützung
Unser Ziel ist es, Präzision und Produktivität bei Ihren Gewindedrehbearbeitungen sicherzustellen. Wenn Sie Unterstützung bei der Anwendung unserer Werkzeuge oder bei der Auswahl geeigneter Werkzeughalter und Wendeschneidplatten benötigen oder weitere Fragen haben, hilft Ihnen unser technischer Support gerne weiter. Kontaktieren Sie uns unter info@smicut.se.