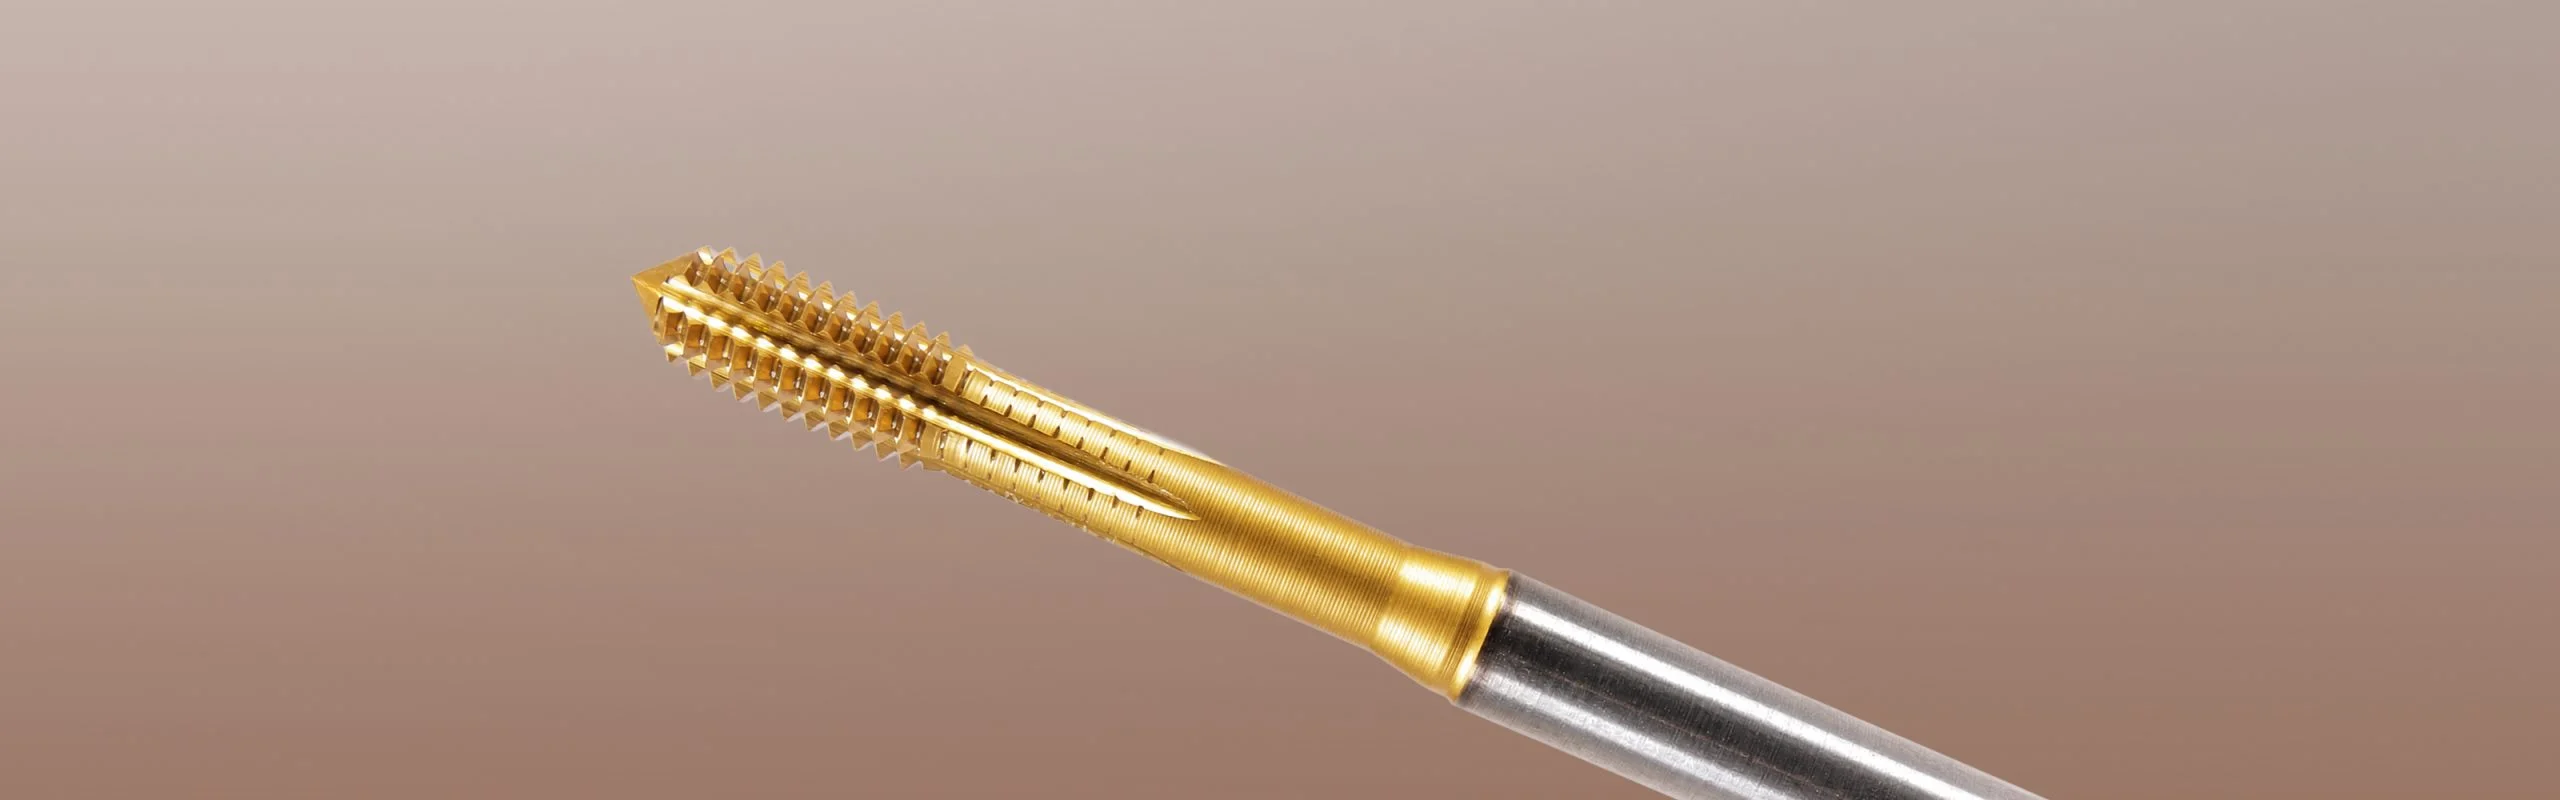
Forme roscas resistentes de forma rápida, fiable y sin virutas
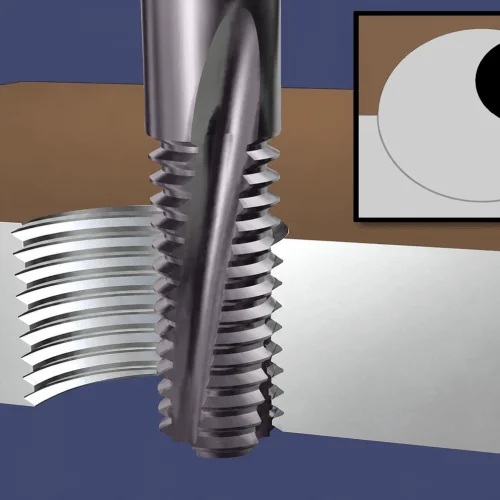
Con los machos de conformación, también conocidos como machos de laminación, la rosca se obtiene mediante la deformación plástica del material hasta conseguir el perfil deseado, en lugar de cortarlo. Así no se generan virutas y se consigue un proceso de roscado eficiente, con roscas resistentes y un excelente acabado superficial.
El roscado por conformación es especialmente adecuado para materiales dúctiles, es decir, aquellos que pueden deformarse plásticamente sin agrietarse. Entre ellos se encuentran muchas calidades de acero, acero inoxidable y aleaciones de aluminio.
El mismo macho puede utilizarse tanto en agujeros ciegos como pasantes y, según su diseño, en distintos materiales. Esto simplifica la producción, reduce los cambios de herramienta y contribuye a una alta productividad, una larga vida útil y menores costos totales.
- Roscado sin virutas → no es necesario evacuar virutas del agujero.
- Roscas resistentes → excelente acabado superficial y buena resistencia al arrancamiento y a la fatiga.
- Alta productividad → permite trabajar a altas velocidades de mecanizado y prolongar la vida útil de la herramienta.
- Uso versátil → el mismo macho de conformación puede utilizarse en varios materiales y en agujeros tanto ciegos como pasantes.
RC – para un roscado por conformación eficiente
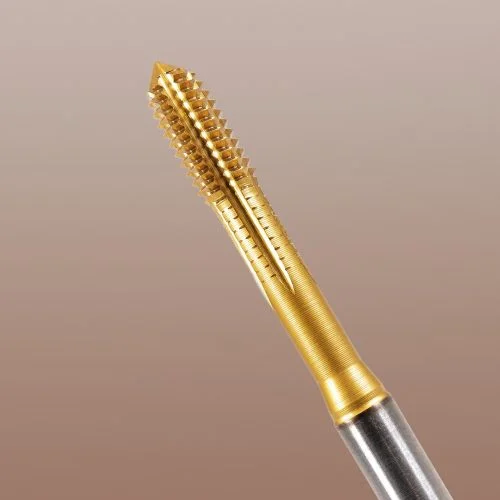
El macho está fabricado en acero rápido pulvimetalúrgico con cobalto (HSSE-PM) y cuenta con un avanzado recubrimiento multicapa.
La capa base de TiAlN, dura y resistente al calor, aporta resistencia y durabilidad, mientras que la capa exterior de TiN garantiza una baja fricción y un mecanizado suave.
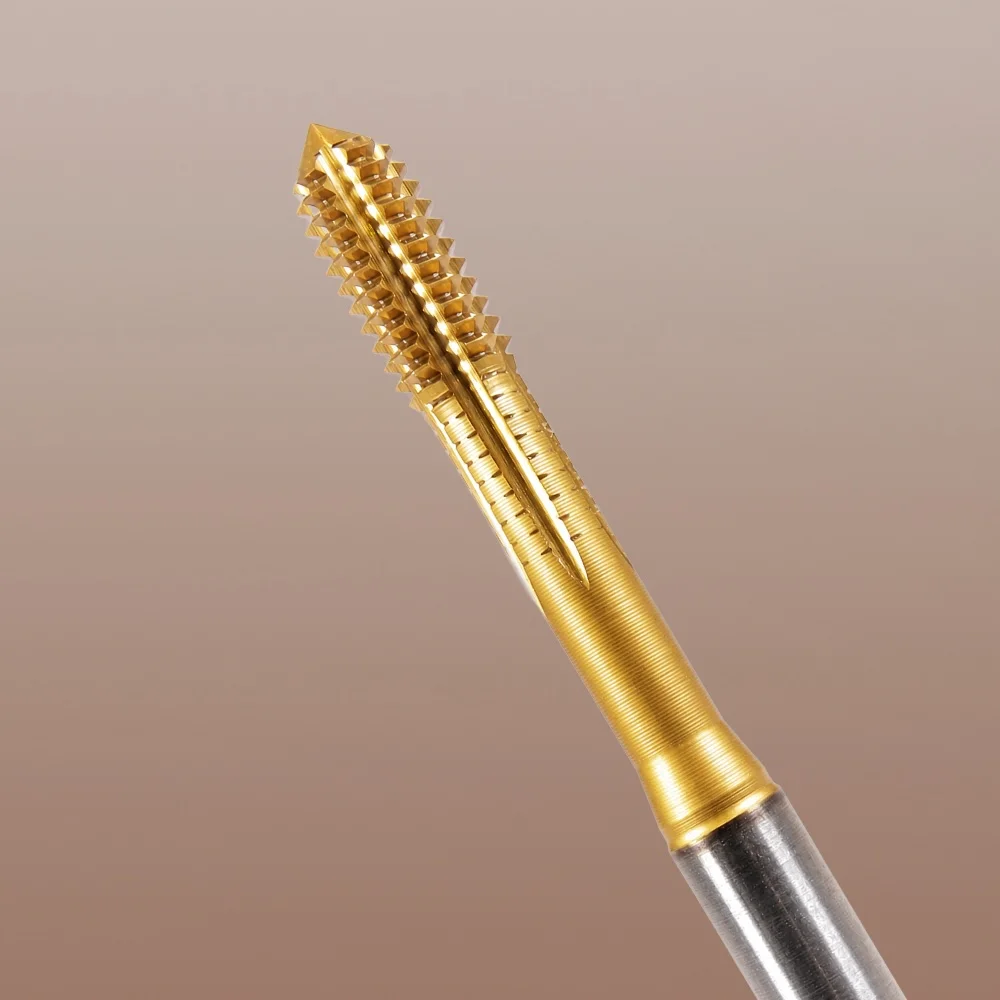
El macho de conformación de SmiCut produce roscas resistentes sin generar virutas.
Datos de corte, lubricación y diámetro de taladrado
En el roscado por conformación, el diámetro de taladrado correcto es especialmente importante. Como la rosca se obtiene deformando plásticamente el material hasta alcanzar el perfil deseado, el diámetro del agujero debe ser distinto del utilizado con machos de corte.
Una buena lubricación también es fundamental. Al conformar el material en lugar de cortarlo, se genera una elevada fricción entre la herramienta y la pieza. Un fluido de corte con buenas propiedades lubricantes reduce la fricción y ayuda a prolongar la vida útil de la herramienta.
Recomendamos utilizar SmiCalc para encontrar los datos de corte correctos y el diámetro de taladrado recomendado para su aplicación. Seleccione el material, el tamaño de rosca y el macho de conformación para obtener valores recomendados, como la velocidad de corte y el diámetro de taladrado.