スレッドミル加工の生産性を高める
スレッドミル加工は、効率と柔軟性に優れたねじ加工方法です。その性能を十分に引き出し、実際のコスト削減につなげるには、次の3点が重要です。
- プログラミングの最適化
- 適切なスレッドミルの選定
- 再研削による工具の総使用寿命の延長と総コストの削減
プログラミングの最適化
効率的なスレッドミル加工は、適切なCNCプログラムから始まります。加工結果が良くない場合、その原因は工具そのものではなく、不適切なプログラミングにあることも少なくありません。
スミカットのスレッドミル加工に関する経験と、無料ソフトウェアSmiProg(スミプログ)が、こうした問題の解消を支援します。SmiProgは、工具、ねじサイズ、ピッチ、被削材に基づいて最適な切削条件を算出します。これにより、プログラミング時の試行錯誤を減らし、加工開始時から適切な工具の切込みを実現できます。
➜ SmiProg(スミプログ)– スレッドミル加工用ソフトウェア

適切なスレッドミルを選ぶ
スレッドミルの選定は、加工性能、安定性、総合的な経済性に直接影響します。
適切なスレッドミル径
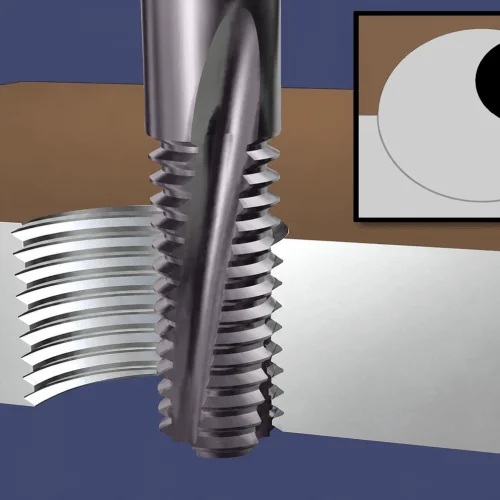
スレッドミル加工では、工具径を必ずねじ径より小さくする必要があります。
工具径が大きすぎると、ねじ山形状に誤差が生じる場合があります。一方、小さすぎると、切削性能や安定性が低下することがあります。
用途に適したスレッドミル径の選び方は、次のページをご覧ください。
びびり振動を抑える工具設計
スミカットは、びびり振動を抑える設計を採用した超硬ソリッドスレッドミルを幅広く取り揃えています。ねじれ角、刃数、切れ刃形状を最適に組み合わせることで切削抵抗を均一にし、びびり振動を抑えて工具寿命を延ばします。

次の切れ刃が切削を始めるまで、先行する切れ刃が切削を続けることで、加工が滑らかになり、サイクルタイムが短縮され、工具摩耗が減少します。
ThreadBurr(スレッドバー)– ねじ加工とバリ取りを1工程で
ThreadBurrは、スレッドミル加工中にねじ入口のバリ取りを行う技術です。別工程でのバリ取りが不要になり、サイクルタイムの短縮と追加工具のコスト削減につながります。

ThreadBurrはスミカットの製品ラインアップに標準採用されており、追加工程なしでバリのないねじを加工できます。
超硬ソリッドスレッドミルと刃先交換式スレッドミルの比較
工具選定に役立つ主な違いを紹介します。
超硬ソリッドスレッドミル
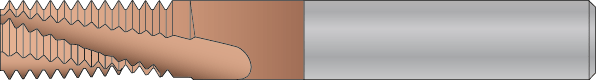
- 刃数の多さ、有効刃長全体での切削、ねじれ形状、超硬一体構造により、加工サイクルを大幅に短縮できます。
- 刃先交換式工具と比べ、加工速度が最大で約10倍に達することもあります。
- 機械稼働時間の短縮と再研削により、ねじ1個当たりの総コストを削減できます。
- 再研削と再コーティングによって使用寿命を延ばし、ねじ1個当たりのコストをさらに抑えられます。
- 多くの生産現場で、通常は最適な選択肢となります。
刃先交換式スレッドミル
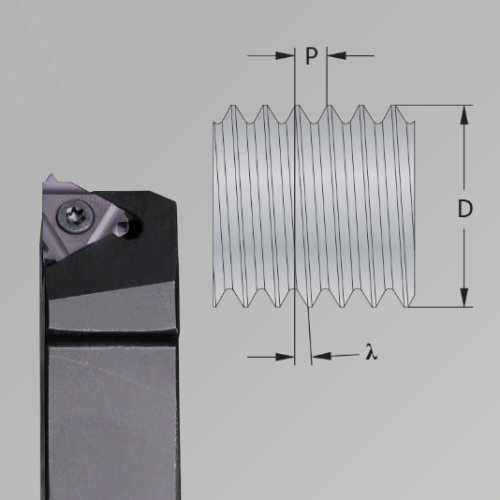
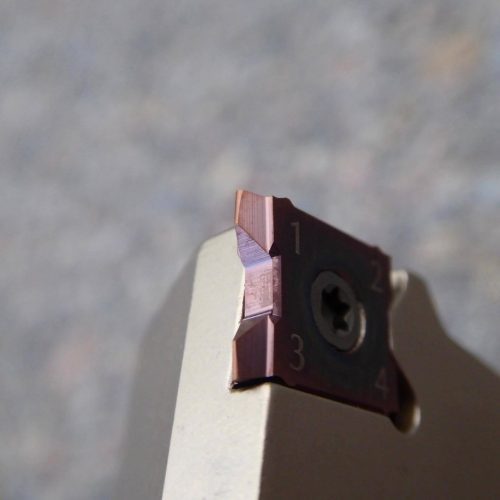
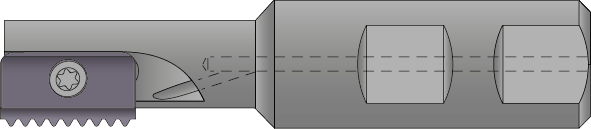
- 工具ホルダに交換可能な超硬インサートを装着します。同じボディに、異なるピッチやねじ山形状に対応したインサートを取り付けられます。
- 大径ねじを少量、不定期に加工する場合に有効なことがあります。
- ただし、切削時間は長くなりやすく、量産ではねじ1個当たりの総コストが超硬ソリッド工具より高くなる傾向があります。
再研削と再コーティング
超硬ソリッドスレッドミルの大きな利点は、交換する代わりに再研削と再コーティングを行えることです。これにより切れ刃形状と性能を回復でき、工具の使用期間中に複数回実施できる場合もあります。スミカットでは通常、Ø12 mm以上のスレッドミルを再研削しています。
次のような効果が得られます。
- ねじ1個当たりのコスト削減
- 工具の総使用寿命の延長
- 安定した切削性能
- 超硬材料の廃棄量削減
大径ねじの加工や量産では、再研削が加工全体の経済性を高める重要な要素となります。
超硬ソリッドスレッドミルを再研削するタイミング
再研削の効果を最大限に得るには、適切なタイミングで実施することが重要です。
- 摩耗が進みすぎる前に再研削する:早めの再研削は切れ刃形状を維持し、再生後の加工結果を改善します。
- 工具が破損するまで使い続けない:大きな刃欠けが発生する前に工具を取り外し、不良品や機械停止を防ぎます。
- 軽微な損傷なら対応できる場合がある:超硬ソリッドスレッドミルは通常、多くの刃を備えているため、1か所または数か所の刃が損傷していても再研削できる場合があります。
- 破損ではなく摩耗を基準に計画する:摩耗を管理することで工具寿命を予測しやすくなり、生産が安定します。
計画的に再研削を行えば、超硬ソリッドスレッドミルは、ねじ加工において経済性に優れた選択肢であり続けます。
加工性能とコスト効率を両立する
適切なプログラミング、高性能な工具、工具寿命の有効活用を組み合わせることで、より速く、安定した、経済的な加工を実現できます。
スレッドミル加工を最適化しませんか
スミカットは、専門知識と工具選定のサポートを通じて、加工コストの削減と性能向上をお手伝いします。
スレッドミル加工の改善については、info@smicut.seまでスミカットにお問い合わせください。