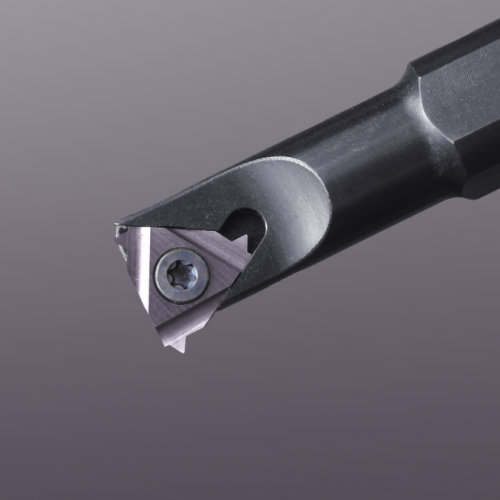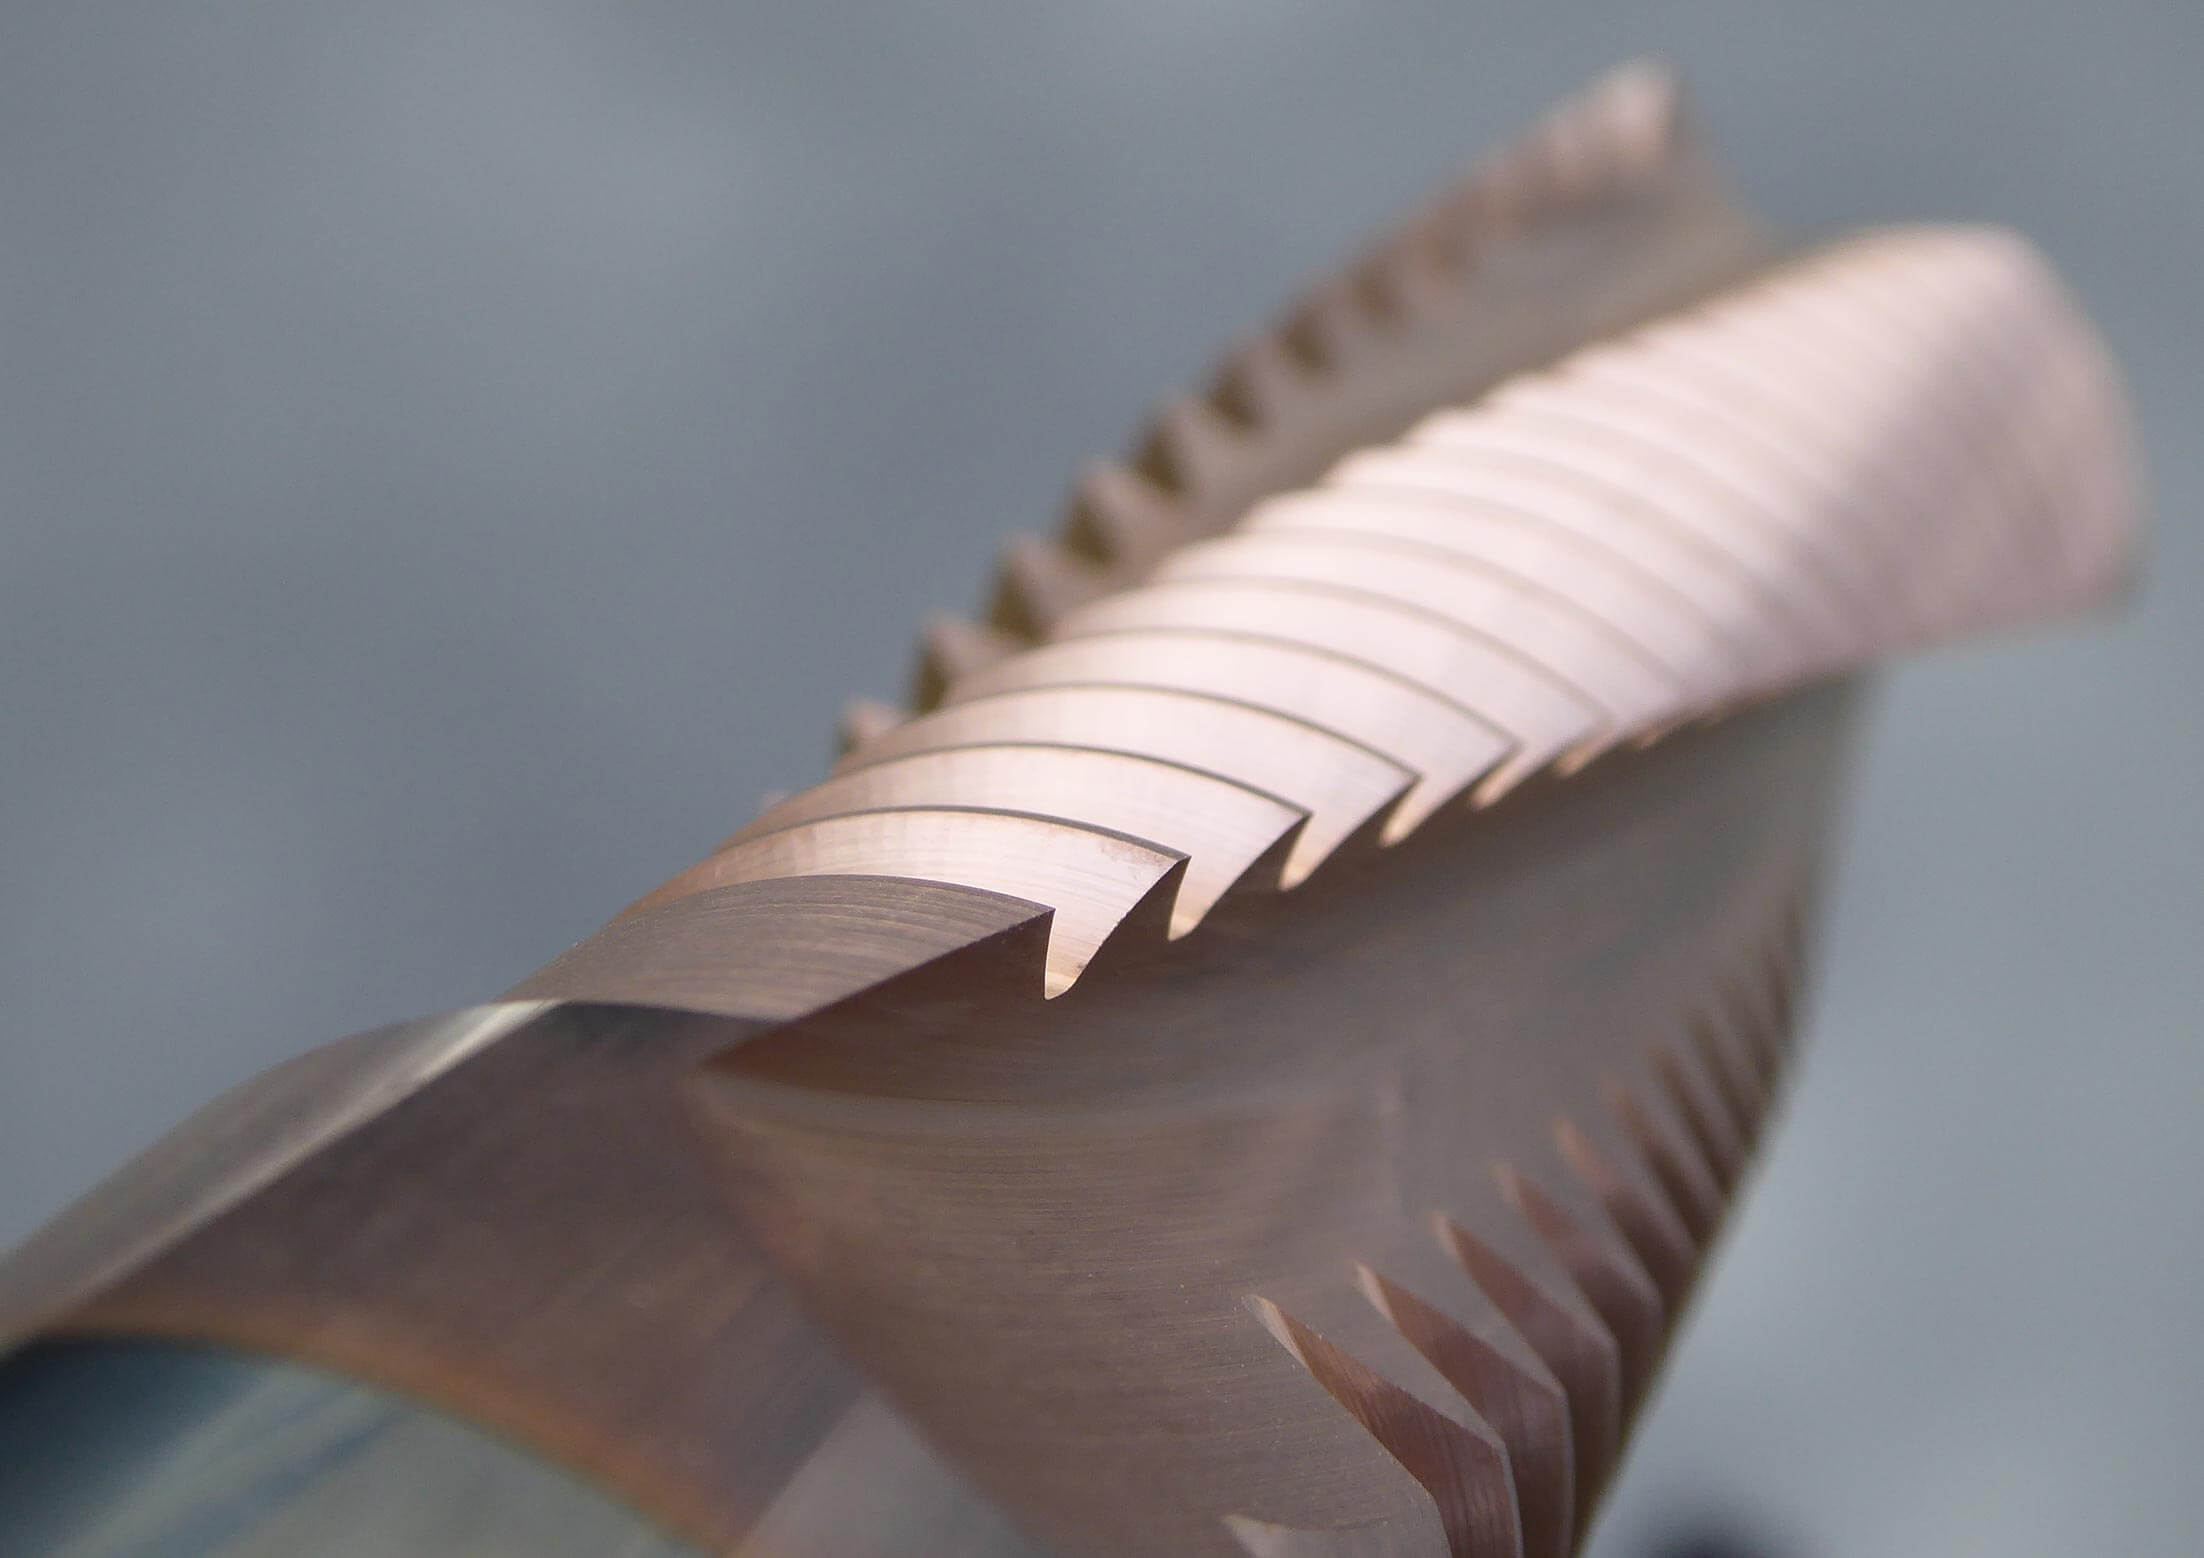
Frezowanie gwintu i gratowanie w jednej operacji
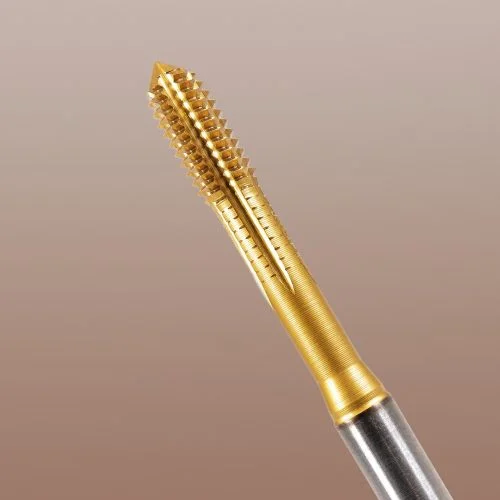
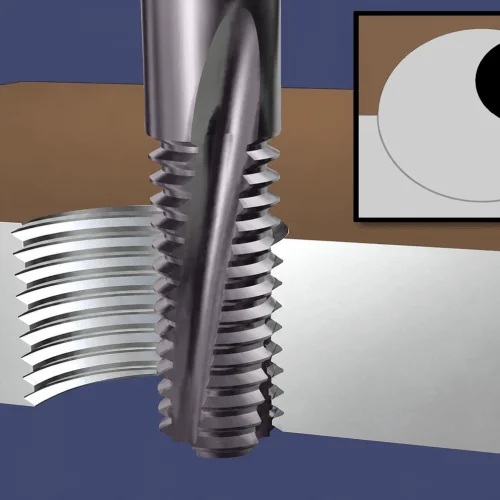
Pełnowęglikowe frezy do gwintów SmiCut ThreadBurr zapewniają prawidłowe wejście i gwint bez zadziorów.
- Frezowanie gwintu i gratowanie w jednej operacji
- Brak dodatkowych nakładów czasowych na gratowanie
Dzięki temu, że gratowanie odbywa się automatycznie przy okazji frezowania gwintów, można zaoszczędzić sobie dodatkowych kosztów. Rozwiązanie ThreadBurr da się z powodzeniem wykorzystywać nawet w przypadku rezygnacji z funkcji gratowania. ThreadBurr jest standardowym rozwiązaniem we wszystkich frezach do gwintów SmiCut.
Frezy do gwintów zapewniające obróbkę bez drgań
Wiele z tych frezów do gwintów ma unikatową, bezdrganiową konstrukcję, co przekłada się na większą produktywność. Aby poznać zalety tej innowacyjnej funkcji, wystarczy kliknąć tutaj.

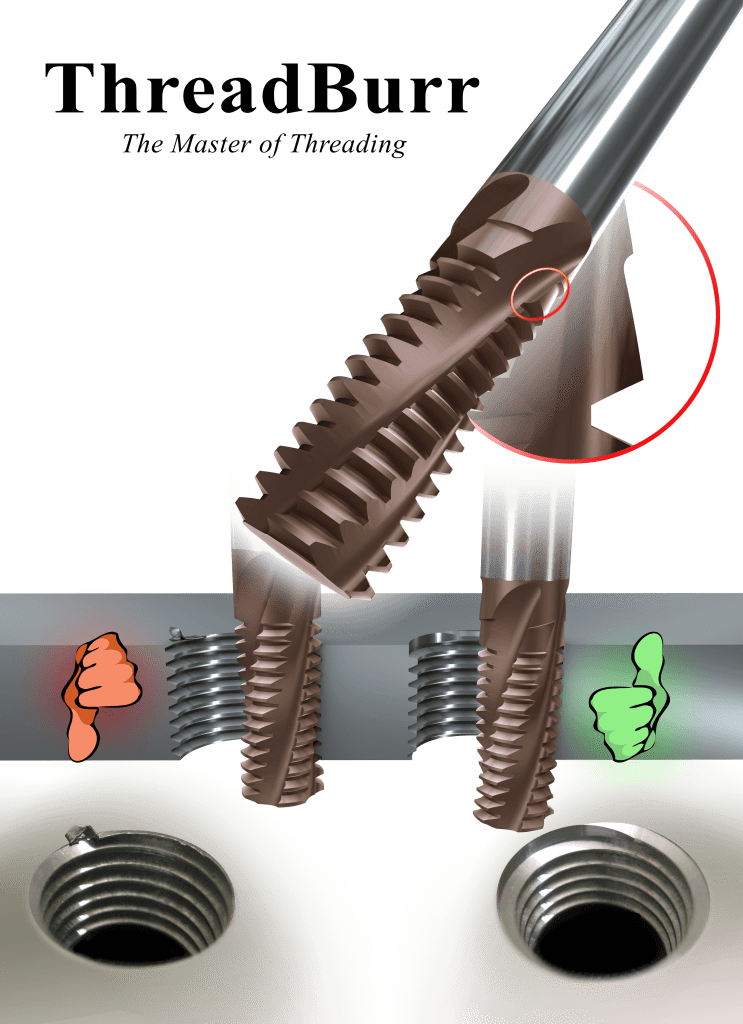
Pełnowęglikowe frezy do gwintów SmiCut umożliwiają frezowanie gwintu i gratowanie w jednej operacji.
Jak uzyskać gwint bez zadziorów
Długość skrawania jest wygrawerowana laserowo na narzędziu i można ją również znaleźć w katalogu. Jest to odległość, na jaką narzędzie należy wprowadzić do otworu od powierzchni detalu, aby uzyskać prawidłowe wejście gwintu.

Obejrzyj część 3 serii filmów o SmiProg, aby dowiedzieć się więcej o korzystaniu z ThreadBurr.
Otwory przelotowe
W przypadku otworów przelotowych zawsze można skorzystać ze standardowego narzędzia. Należy pamiętać, że w celu uzyskania jak najlepszej stabilności i maksymalnych oszczędności trzeba skorzystać z jak najkrótszego narzędzia.
Otwory nieprzelotowe
W przypadku otworów nieprzelotowych w celu wygratowania gwintu należy dobrać w narzędziu odpowiednią długość skrawania (I). W większości przypadków w naszej ofercie można znaleźć odpowiednie, standardowe narzędzie. Na życzenie możemy także przyciąć narzędzie do odpowiedniej długości – taką usługę zrealizujemy bardzo sprawnie i w korzystnej cenie. Podczas zamawiania narzędzia do otworów nieprzelotowych należy zwrócić uwagę na poniższe kwestie.
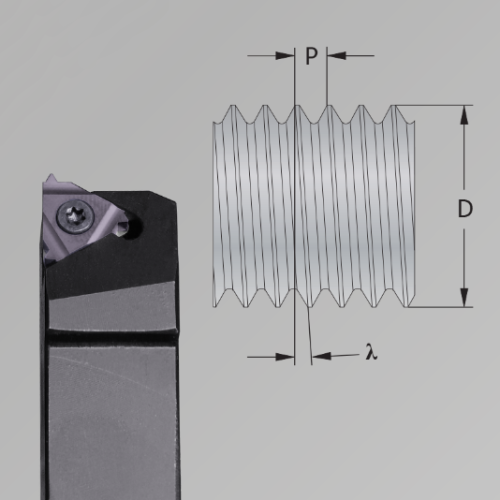
- Długość skrawania (l) powinna być równa wymaganej długości gwintu (L) powiększonej o jedną podziałkę (P).
- Odległość do odcięcia (c) musi być podzielna przez skok (P).

Przykład
Długość gwintu M16 × 1,5 24 mm
Frezowanie gwintów za pomocą NB1212D29_1.5ISO_AC (dł. = 29,25 mm)
| 24 + 1,5 = 25,5 mm | Wymagana długość skrawania (l) |
| 29,25 -25,5 = 3,75 mm | Maksymalne odcięcie |
| 3,75 / 1,5 = 2,5 | Liczba podziałek do odcięcia |
| 2 x 1,5 = 3,0 mm | Odległość do odcięcia (c) |
| 29,25 – 3,0 = 26,25 mm | Długość skrawania (l) po odcięciu |
| 26,25 – 1,5 = 24,75 mm | Długość gwintu (L) po odcięciu |
Narzędzie należy przyciąć tylko wtedy, gdy funkcja gratowania ma być używana w otworze nieprzelotowym i nie jest dostępne narzędzie standardowe o odpowiedniej długości skrawania.
Usuwanie zadziorów z gwintu po obu stronach za pomocą rozwiązania Double ThreadBurr
Istnieje możliwość usunięcia zadziorów z gwintu po obu stronach. Ponieważ długość gwintu zależy od grubości materiału, należy do tego użyć specjalnego narzędzia. Przeczytaj opis zastosowania rozwiązania Double ThreadBurr. Podczas zamawiania narzędzia do usuwania zadziorów po obu stronach należy zwrócić uwagę na poniższe kwestie.
- Długość skrawania (l) powinna być równa grubości materiału.
 Przykład
Długość gwintu M30 × 3 40 mm
| 40 / 3 = 13,3 | Liczba podziałek |
| 13 x 3 = 39,0 mm | Długość skrawania (l) |
Frezowanie gwintów za pomocą niestandardowego narzędzia NBB2020D39_3.0ISO_AC (dł. = 39,0 mm)