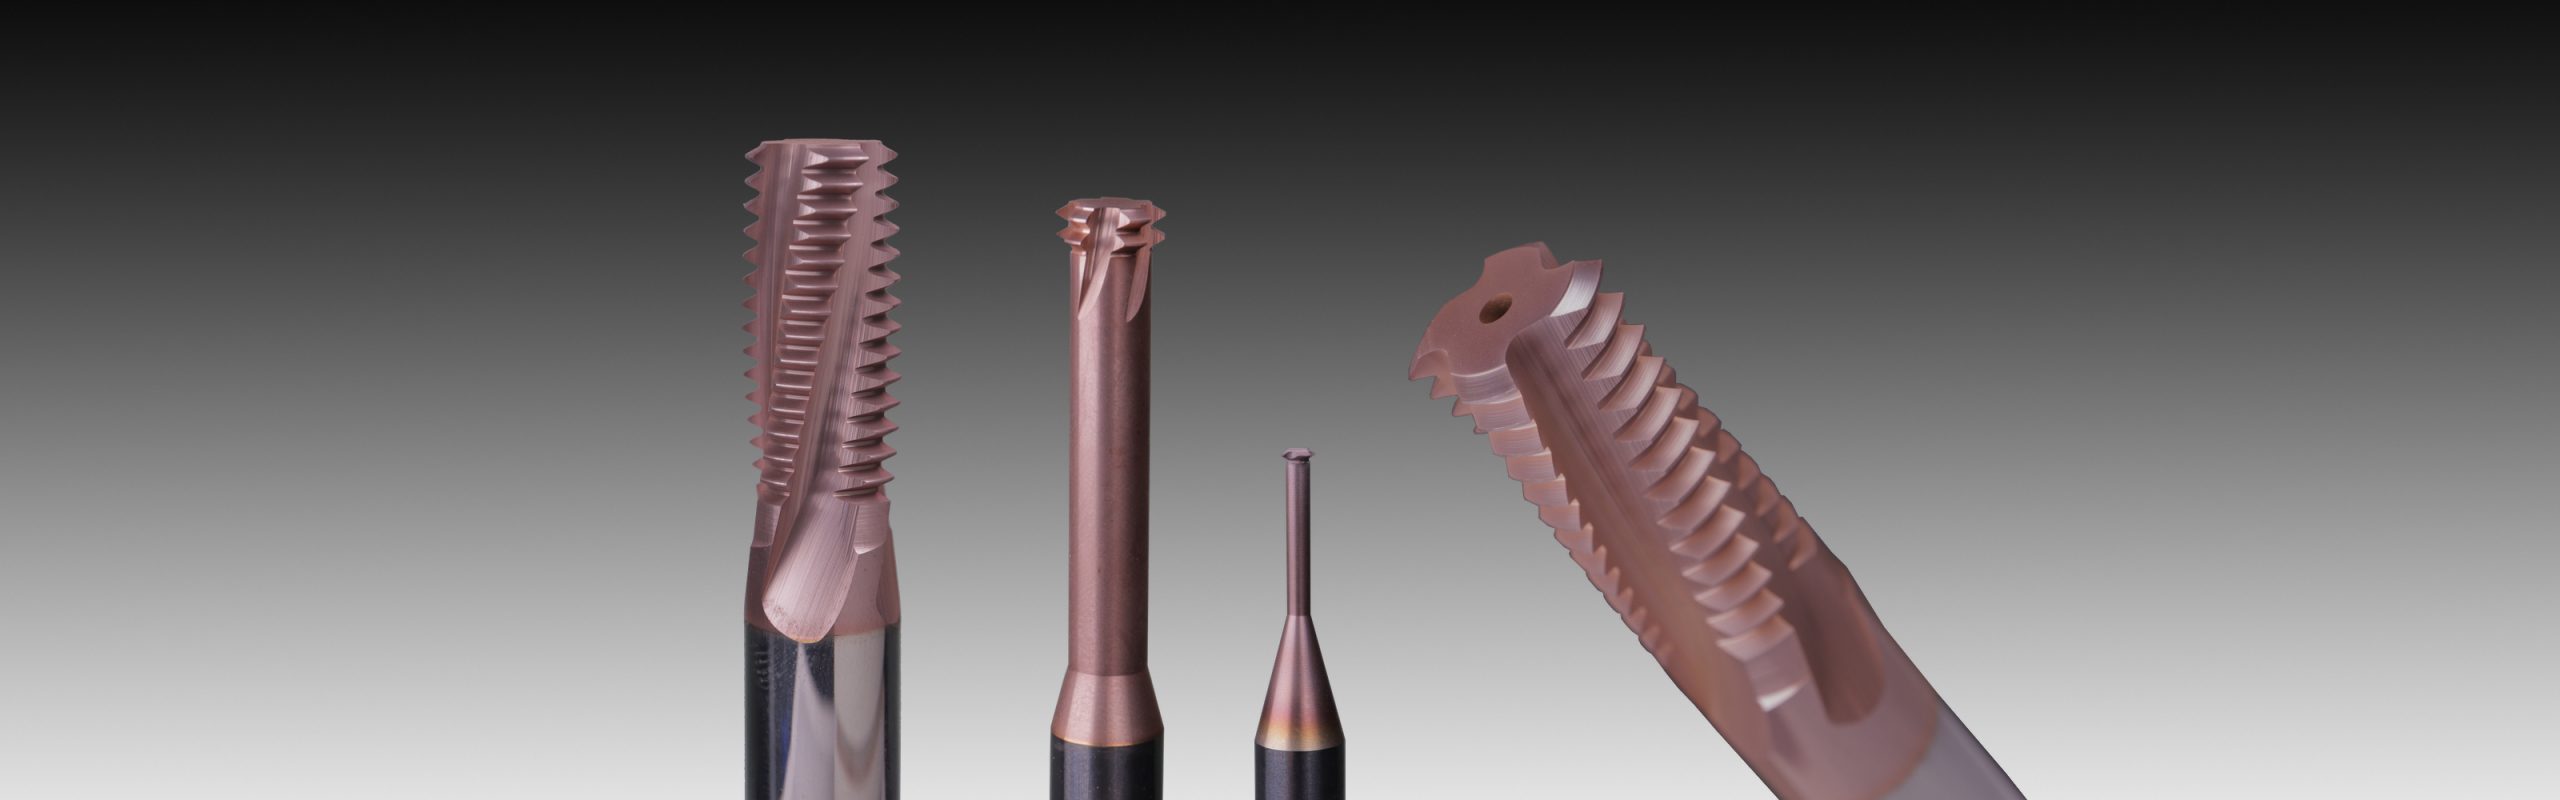
Das Gewindefräsen ist eine moderne und effiziente Methode des Gewindeschneidens. Auf dieser Seite erfahren Sie 14 Gründe, warum Sie sich für das Gewindefräsen anstelle des Gewindebohrens entscheiden sollten.
1) Sichere Bearbeitung
Das Risiko von Maschinenstillständen ist minimal, da die Schnittkräfte gering und die Späne kurz sind. Bei einem Werkzeugbruch wird das Werkstück nicht zerstört, weil der Gewindefräser aufgrund seines im Vergleich zum Gewinde kleineren Durchmessers nicht im Gewinde stecken bleibt.
Ein Gewindebohrerbruch kann teure Werkstücke leicht zerstören, da die Gewindebearbeitung häufig der letzte Arbeitsgang am Werkstück ist.
2) Schwer zu bearbeitende Materialien
Die ausgezeichneten Zerspanungsbedingungen und geringen Schnittkräfte ermöglichen das Gewindefräsen in Werkstoffen wie gehärtetem Stahl bis 65 HRC, Titan und anderen schwer zerspanbaren Werkstoffen.
Lasergeschnittene Bohrungen werden immer häufiger eingesetzt. Aufgrund der aufgehärteten Oberfläche ist die Gewindebearbeitung mit einem Gewindebohrer schwierig; mit einem Gewindefräser lässt sie sich dagegen problemlos ausführen.
3) Unterschiedliche Toleranzen
Durch die Radiuskorrektur im CNC-Programm können sehr enge Toleranzen erreicht werden.
Beim Gewindebohren werden für unterschiedliche Toleranzen unterschiedliche Werkzeuge benötigt. Ein verschlissener Gewindebohrer ist nicht mehr verwendbar; mit einem Gewindefräser kann die Bearbeitung dagegen nach Anpassung der Radiuskorrektur fortgesetzt werden.
Bei einer nachfolgenden Oberflächenbehandlung müssen spezielle Gewindebohrer verwendet werden; andernfalls muss das Gewinde erst danach gefertigt werden, um die richtige Toleranz zu erzielen. Beim Gewindefräsen kann das Gewinde bereits vor der Oberflächenbehandlung hergestellt werden. Eine Nachbearbeitung ist anschließend nicht erforderlich, und das Gewinde ist gegen Korrosion und Verschleiß geschützt.
4) Bessere Gewindequalität
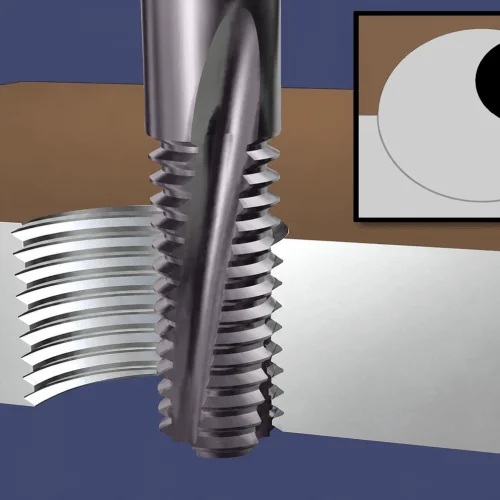
Das Gewindefräsen bietet optimale Schnittbedingungen. Da der Werkzeugdurchmesser kleiner ist als der Gewindedurchmesser, ist die Spanabfuhr ausgesprochen gut. So erhält das Gewinde eine sehr gute Oberflächengüte und Qualität.
Beim Gewindebohren hingegen ist das Werkzeug genauso groß wie das Gewinde und der Gewindebohrer muss den Span durch das Gewinde drücken. Dadurch entsteht ein Gewinde mit möglicherweise unzureichender Qualität.

5) Flexibles Werkzeug
Der Fräser kann sowohl für Rechts- als auch für Linksgewinde verwendet werden. Solange die Steigung gleich ist, können mit demselben Werkzeug Gewinde mit unterschiedlichen Durchmessern und Toleranzen hergestellt werden. Der Gewindefräser kann sowohl für Sacklöcher als auch für Durchgangsbohrungen verwendet werden. Die Gewindeprofile W, BSPT, PG, NPT, NPTF und NPSF können mit demselben Werkzeug für Außen- und Innengewinde hergestellt werden.
6) Gewindefräsen in Grundlöchern
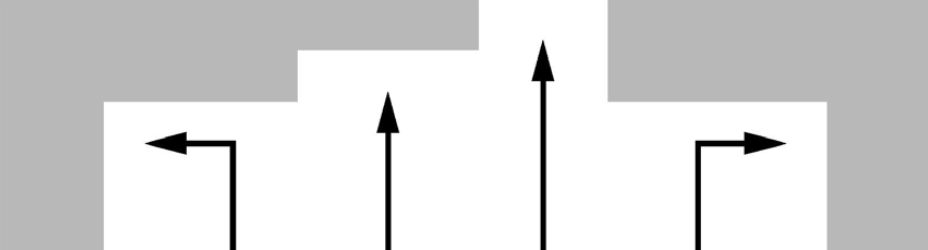
Beim Gewindefräsen erhält man ein vollständiges Gewindeprofil bis zum Grund der Bohrung. Auf diese Weise lässt sich ein Gewinde herstellen, wo dies normalerweise nicht möglich ist.
Beim Gewindebohren muss dagegen deutlich tiefer vorgebohrt werden, da erst ab dem dritten Gewindegang ein vollständiges Gewindeprofil entsteht.
7) Gewindeschneiden bei dünnwandigen Bauteilen
Beim Gewindefräsen dünnwandiger Bauteile kommt es aufgrund der geringen Schnittkräfte zu keiner Durchbiegung des Werkstücks.
8) Gewindeschneiden ohne Grate
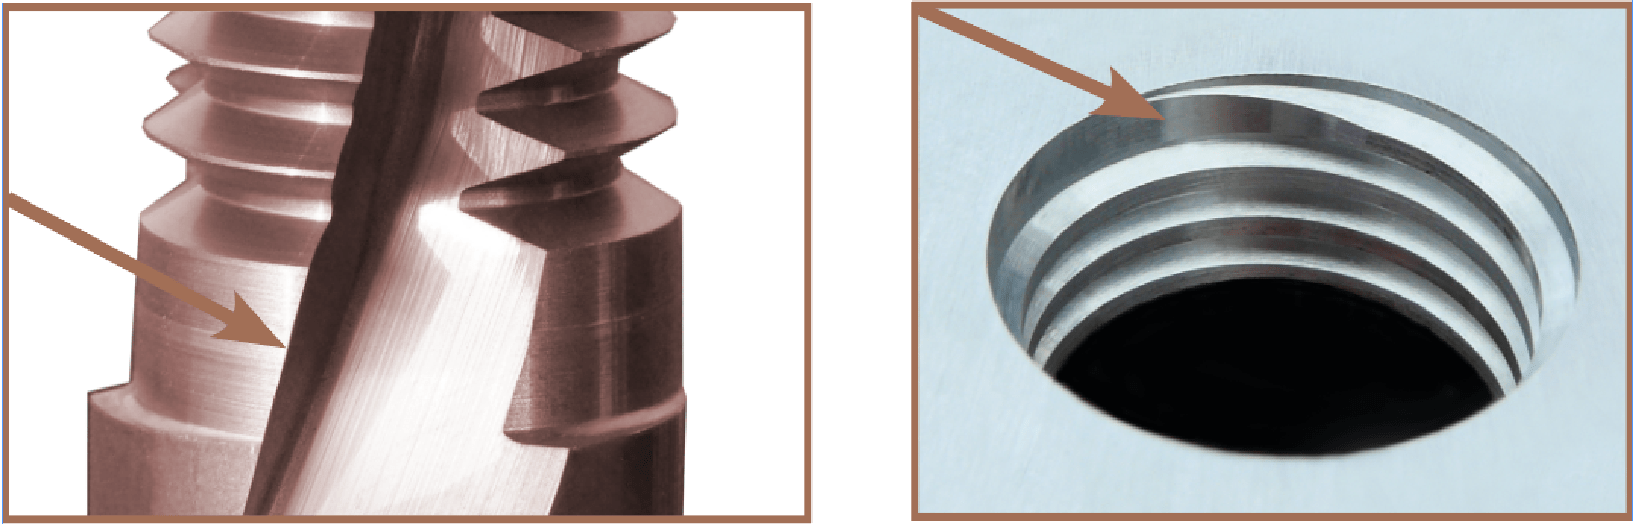
Bei Verwendung von ThreadBurr ist der Gewindeeinlauf gratfrei. Gewindefräsen und Entgraten erfolgen in einem Arbeitsgang, sodass keine zusätzliche Zeit zum Entgraten erforderlich ist.
9) Kürzere Bearbeitungszeiten
Gewindebohren gilt in der Regel als schneller als Gewindefräsen. Bei kleinen Gewinden mit großer Steigung trifft dies zu, sofern die zum Anfasen benötigte Zeit nicht berücksichtigt wird.
Mit ThreadBurr ist die Bearbeitungszeit kurz, da das Gewinde bereits beim Gewindefräsen entgratet wird. Für ein einwandfreies Gewinde ist daher kein zusätzlicher Anfasvorgang erforderlich. Gegenüber dem Gewindebohren wird bei großen Durchmessern, feinen Steigungen und langen Gewinden am meisten Zeit eingespart.
Bei Gewinden mit gleicher Steigung spart man Zeit beim Werkzeugwechsel, da derselbe Gewindefräser für verschiedene Durchmesser verwendet werden kann.
10) Gewindeschneiden mit kleineren Maschinen
Aufgrund der geringen Schnittkräfte ist es möglich, große Gewinde und große Steigungen mit weniger leistungsstarken Maschinen herzustellen.
11) Geringerer Verschleiß der Maschinenspindel
Beim Gewindefräsen ist die Standzeit der Maschinenspindel länger als beim Gewindebohren, da die Spindel nicht für jedes Gewinde angehalten und ihre Drehrichtung umgekehrt werden muss.
12) Energiesparende Produktion
Geringer Energieverbrauch, da Maschinenspindeln für den Rückwärtslauf nicht angehalten und wieder angefahren werden müssen.
13) Gewindefräsen auf einer Drehmaschine mit angetriebenen Werkzeugen
Gewindefräsen verkürzt die Bearbeitungszeit gegenüber dem Gewindedrehen. Die ausgezeichnete Spankontrolle minimiert das Risiko eines Werkzeugausfalls.

14) Korrekter Gewindedurchmesser auf Anhieb
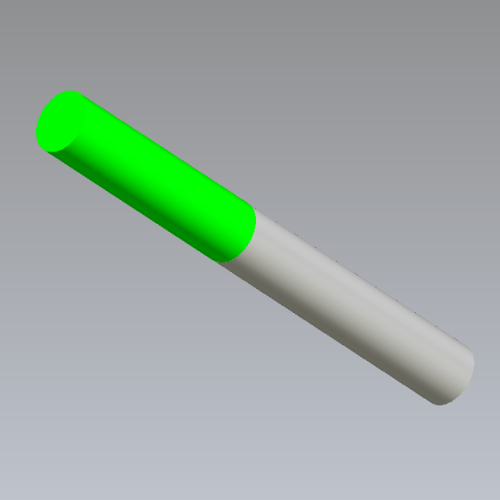
Bei den Gewindefräsern von SmiCut wird der Flankendurchmesser optisch gemessen, und der theoretische Außendurchmesser wird auf jedem Fräser individuell lasermarkiert. Dadurch erhalten Sie auf Anhieb ein Gewinde innerhalb der Toleranz. Bei beginnendem Werkzeugverschleiß kann die Radiuskorrektur im CNC-Programm angepasst werden.
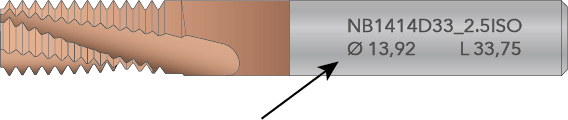
Theoretischer Außendurchmesser wird lasermarkiert
Dokumente
Links


Vernetzen Sie sich mit uns!
Vertriebspartner gesucht
Wir sind aktiv auf der Suche nach Vertriebspartnern, um die Reichweite unserer Werkzeuge auszubauen und die Marke SmiCut zu stärken. Kontaktieren Sie uns, um detaillierte Informationen zu unseren Verkaufsbedingungen, Preislisten und weiteren Themen zu erhalten. Darüber hinaus stellen wir zahlreiche hilfreiche Ressourcen bereit, die den Verkauf unserer Produkte unterstützen.
Erfahren Sie mehr über unsere Verkaufsbedingungen, die Sie dabei unterstützen können, Ihr Geschäft mit unseren hochwertigen Zerspanungswerkzeugen auszubauen.
Für Endbenutzer
Wir liefern unsere Werkzeuge weltweit an Endanwender. In einigen Regionen arbeiten wir eng mit lokalen Händlern zusammen. Falls es in Ihrer Region keinen geeigneten Händler gibt, verkaufen wir gerne direkt an Sie.
Kontaktieren Sie uns, um ein Angebot für die Werkzeuge zu erhalten, an denen Sie interessiert sind. Die Zahlung kann per internationaler Banküberweisung oder PayPal erfolgen, wodurch eine Lieferung noch am selben Tag möglich ist.