Wykonuj wytrzymałe gwinty – szybko, niezawodnie i bez wiórów
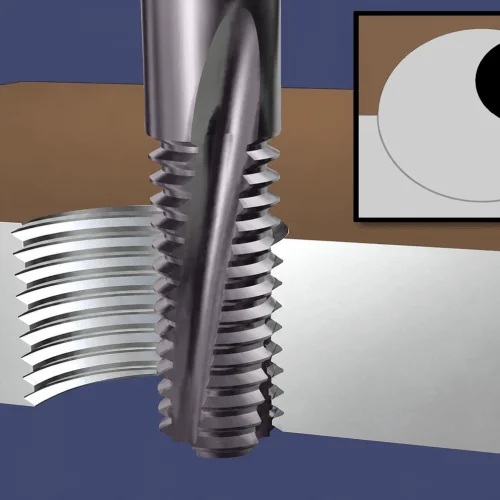
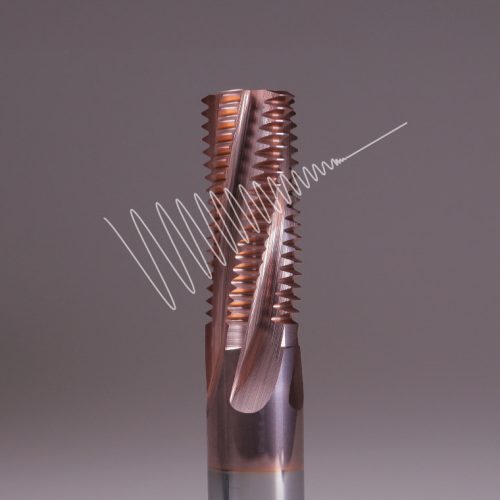
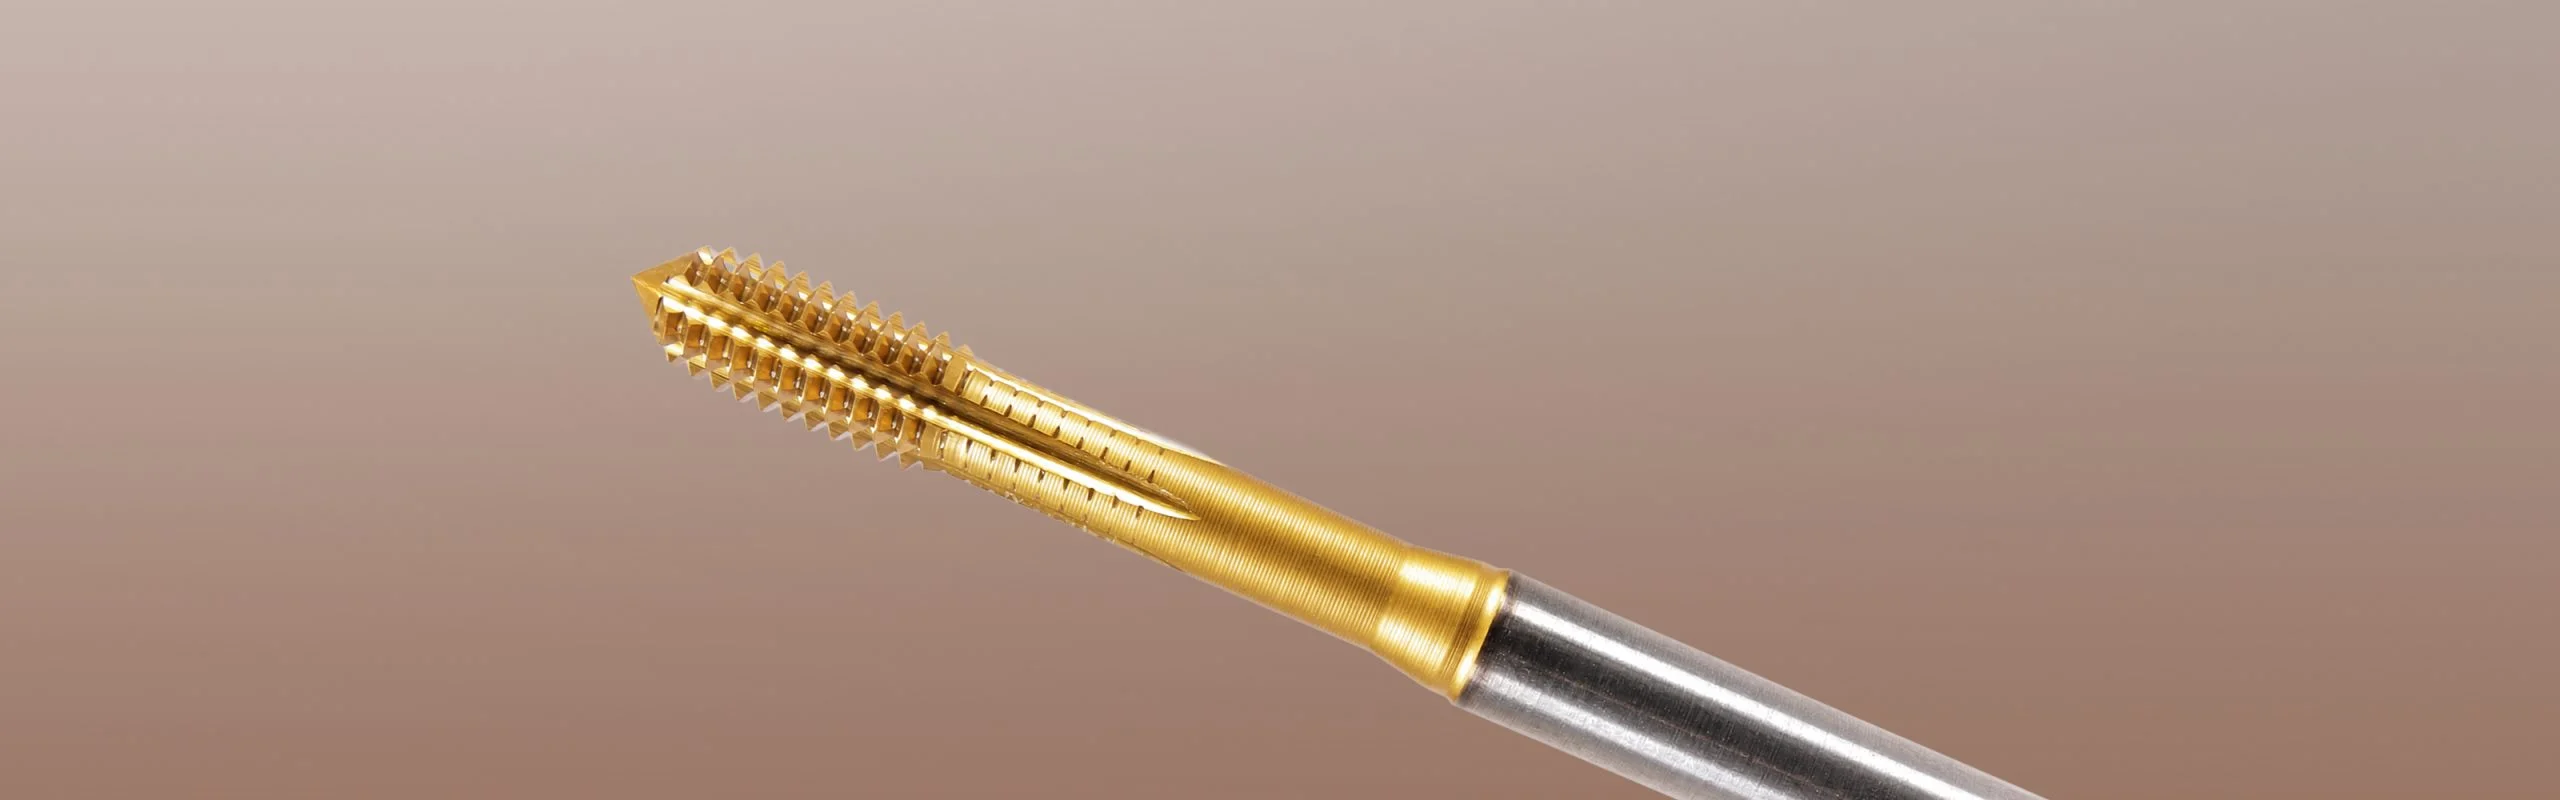
Wygniataki do gwintów, nazywane również gwintownikami wygniatającymi, wykonują gwint poprzez plastyczne odkształcanie materiału do wymaganego zarysu, zamiast go skrawać. Dzięki temu nie powstają wióry, a wydajny proces gwintowania pozwala uzyskać wytrzymałe gwinty o doskonałej jakości powierzchni.
Wygniatanie gwintów najlepiej sprawdza się w materiałach plastycznych, czyli takich, które można odkształcać plastycznie bez pękania. Należy do nich wiele gatunków stali, stali nierdzewnej oraz stopów aluminium.
Ten sam wygniatak można stosować zarówno w otworach nieprzelotowych, jak i przelotowych, a zależnie od jego konstrukcji – także w różnych materiałach. Upraszcza to produkcję, ogranicza liczbę wymian narzędzia i przyczynia się do wysokiej wydajności, długiej trwałości narzędzia oraz niższych kosztów całkowitych.
- Bezwiórowe wykonywanie gwintów → brak konieczności odprowadzania wiórów z otworu.
- Wytrzymałe gwinty → doskonała jakość powierzchni oraz dobra odporność na wyrwanie i zmęczenie.
- Wysoka wydajność → możliwość pracy z dużymi prędkościami obróbki i długa trwałość narzędzia.
- Wszechstronne zastosowanie → ten sam wygniatak można stosować w kilku materiałach oraz w otworach nieprzelotowych i przelotowych.
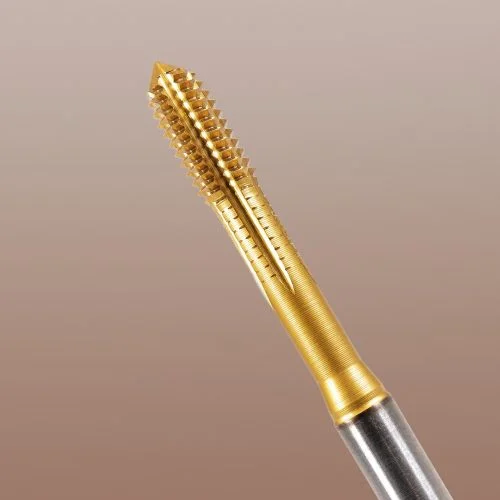
RC – do wydajnego wygniatania gwintów
Wygniatak wykonano z kobaltowej stali szybkotnącej wytwarzanej metodą metalurgii proszków (HSSE-PM) i pokryto zaawansowaną powłoką wielowarstwową.
Twarda, odporna na wysoką temperaturę warstwa bazowa TiAlN zapewnia wytrzymałość i trwałość, a zewnętrzna warstwa TiN – niskie tarcie i płynny przebieg obróbki.
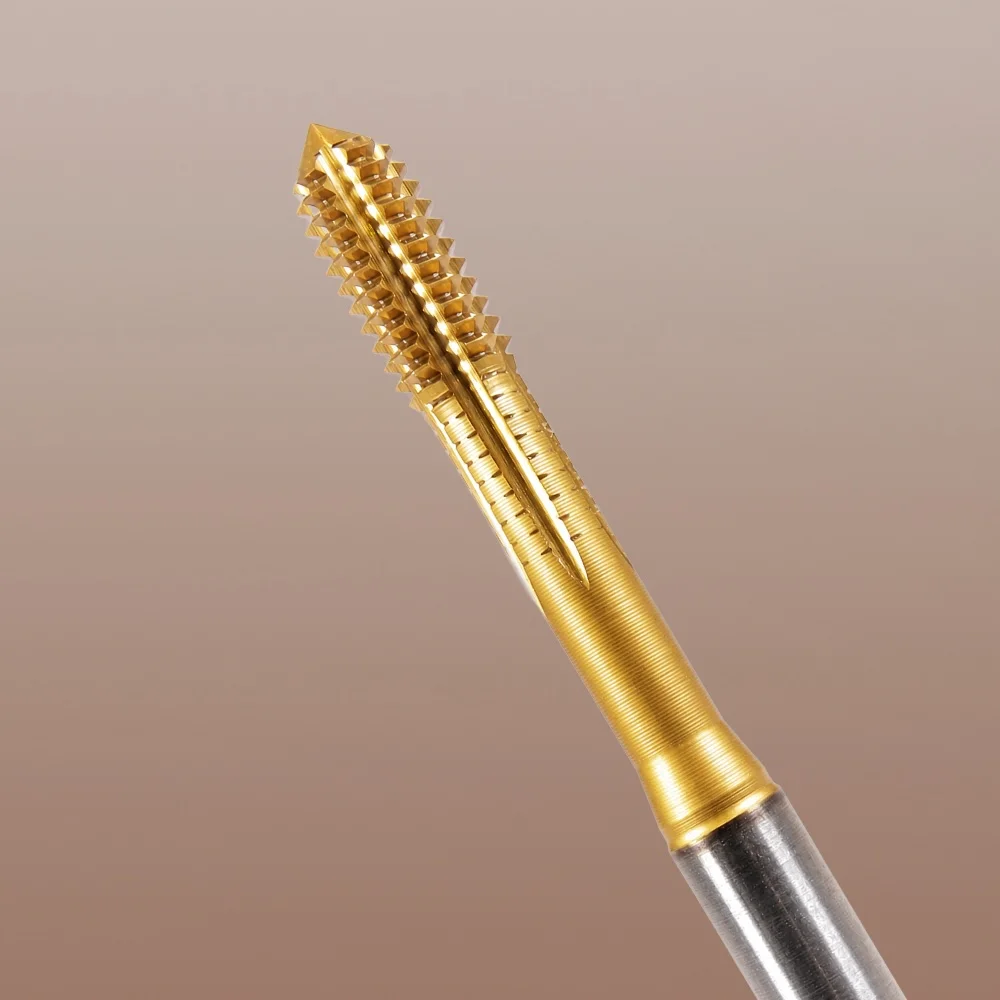
Wygniatak SmiCut wykonuje wytrzymałe gwinty bez wytwarzania wiórów.
Parametry skrawania, smarowanie i średnica otworu pod gwint
Przy wygniataniu gwintów szczególnie ważna jest prawidłowa średnica otworu pod gwint. Ponieważ gwint powstaje w wyniku plastycznego odkształcania materiału do wymaganego zarysu, średnica otworu musi być inna niż w przypadku gwintowników skrawających.
Bardzo ważne jest również dobre smarowanie. Odkształcanie materiału zamiast jego skrawania powoduje duże tarcie między narzędziem a obrabianym przedmiotem. Ciecz chłodząco-smarująca o dobrych właściwościach smarnych zmniejsza tarcie i pomaga wydłużyć trwałość narzędzia.
Zalecamy korzystanie z SmiCalc, aby dobrać prawidłowe parametry skrawania i zalecaną średnicę otworu pod gwint do danego zastosowania. Wybierz materiał, rozmiar gwintu i wygniatak, aby uzyskać zalecane wartości, takie jak prędkość skrawania i średnica otworu.