Steigern Sie Ihre Produktivität beim Gewindefräsen
Gewindefräsen gehört zu den effizientesten und flexibelsten Verfahren zur Gewindeherstellung. Um das Leistungspotenzial auszuschöpfen und tatsächlich Kosten zu sparen, sind drei Bereiche entscheidend:
- Optimierte Programmierung
- Auswahl des richtigen Gewindefräsers
- Nachschleifen für eine längere Gesamtnutzungsdauer und geringere Gesamtkosten
Optimale Programmierung
Effizientes Gewindefräsen beginnt mit dem richtigen CNC-Programm. Unzureichende Ergebnisse sind häufig nicht auf das Werkzeug selbst, sondern auf eine fehlerhafte Programmierung zurückzuführen.
Die Erfahrung von SmiCut im Gewindefräsen und die kostenlose Software SmiProg helfen, diese Probleme zu vermeiden. SmiProg ermittelt optimale Schnittdaten anhand von Werkzeug, Gewindegröße, Steigung und Werkstückmaterial. Das reduziert den Aufwand für Versuche und sorgt von Anfang an für einen korrekten Werkzeugeingriff.
➜ SmiProg – Software für das Gewindefräsen

Den richtigen Gewindefräser auswählen
Die Wahl des Gewindefräsers beeinflusst unmittelbar die Zerspanungsleistung, die Stabilität und die Gesamtwirtschaftlichkeit.
Der richtige Gewindefräserdurchmesser
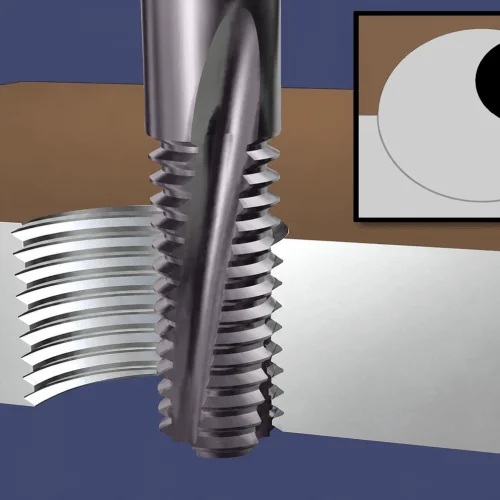
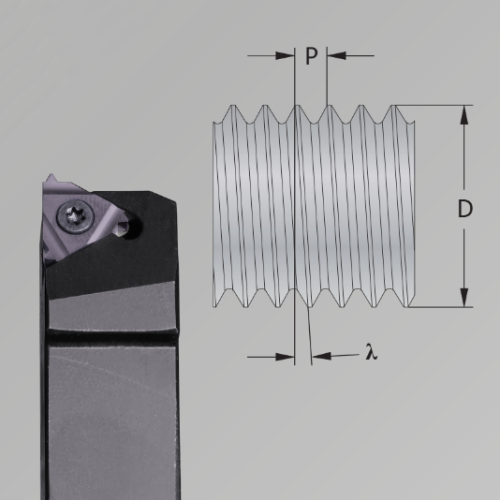
Beim Gewindefräsen muss der Durchmesser des Gewindefräsers stets kleiner als der Gewindedurchmesser sein.
Ein zu großer Werkzeugdurchmesser kann zu Abweichungen des Gewindeprofils führen. Ein zu kleiner Durchmesser kann dagegen die Zerspanungsleistung und die Stabilität beeinträchtigen.
Auf der folgenden Seite erfahren Sie, wie Sie den geeigneten Gewindefräserdurchmesser für Ihre Anwendung auswählen.
➜ So wählen Sie den richtigen Gewindefräserdurchmesser
Vibrationsfreie Werkzeuggeometrie
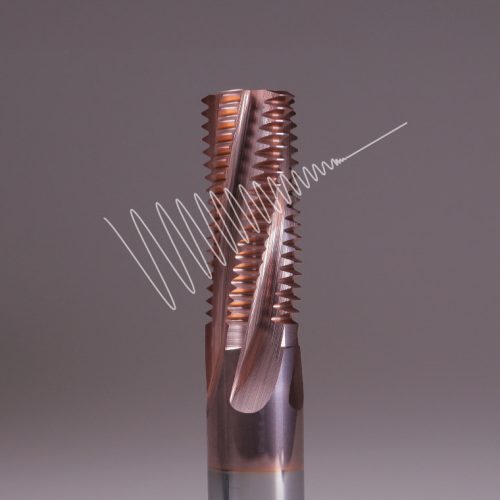
SmiCut bietet ein breites Sortiment an Vollhartmetall-Gewindefräsern mit vibrationsfreier Geometrie. Optimierte Kombinationen aus Drallwinkel, Schneidenzahl und Schneidengeometrie sorgen für gleichmäßige Schnittkräfte, reduzieren Rattern und verlängern die Standzeit.

Bleibt eine Schneide im Eingriff, bis die nächste in den Schnitt eintritt, läuft die Bearbeitung ruhiger. Die Zykluszeiten verkürzen sich und der Werkzeugverschleiß nimmt ab.
➜ Mehr über vibrationsfreies Gewindefräsen
ThreadBurr – Gewindefräsen und Entgraten in einem Arbeitsgang
Die ThreadBurr-Technologie entgratet den Gewindeeingang während des Gewindefräsens. Separate Entgratvorgänge entfallen. Das spart Zykluszeit und reduziert die Kosten für zusätzliche Werkzeuge.

ThreadBurr ist im SmiCut-Sortiment Standard und ermöglicht gratfreie Gewinde ohne zusätzliche Arbeitsgänge.
Vollhartmetall-Gewindefräser oder Gewindefräser mit Wendeschneidplatten
Diese kurze Gegenüberstellung hilft bei der Auswahl:
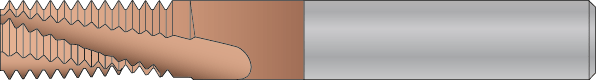
Vollhartmetall-Gewindefräser
- Ermöglicht deutlich kürzere Bearbeitungszeiten durch mehr Schneiden, die volle Schneidenlänge, eine spiralförmige Geometrie und einen einteiligen Vollhartmetallkörper.
- Ist häufig bis zu etwa zehnmal schneller als Werkzeuge mit Wendeschneidplatten.
- Senkt die Gesamtkosten pro Gewinde durch kürzere Maschinenlaufzeiten und die Möglichkeit des Nachschleifens.
- Kann nachgeschliffen und neu beschichtet werden, um die Nutzungsdauer zu verlängern und die Kosten pro Gewinde weiter zu reduzieren.
- Ist in den meisten Produktionsumgebungen in der Regel die beste Wahl.
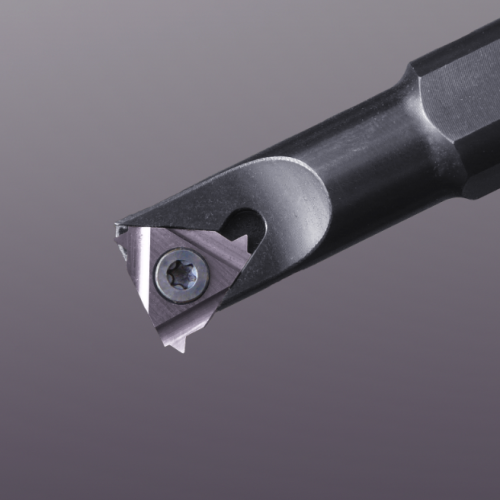
Gewindefräser mit Wendeschneidplatten
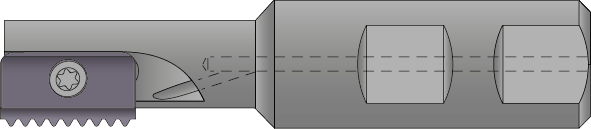
- Verwendet austauschbare Hartmetallplatten in einem Werkzeughalter. Ein Grundkörper kann somit Platten für unterschiedliche Steigungen oder Gewindeprofile aufnehmen.
- Kann für gelegentlich herzustellende Gewinde mit größeren Durchmessern sinnvoll sein.
- Die Bearbeitungszeit ist jedoch meist länger. In der Serienfertigung liegen die Gesamtkosten pro Gewinde häufig über denen von Vollhartmetallwerkzeugen.
Nachschleifen und Neubeschichten
Ein wesentlicher Vorteil von Vollhartmetall-Gewindefräsern ist, dass sie nachgeschliffen und neu beschichtet werden können, statt ersetzt zu werden. Dadurch lassen sich Schneidengeometrie und Leistungsfähigkeit wiederherstellen – oft mehrfach während der Nutzungsdauer. Bei SmiCut schleifen wir Gewindefräser üblicherweise ab Ø12 mm nach.
Das Ergebnis:
- Geringere Kosten pro Gewinde
- Längere Gesamtnutzungsdauer
- Gleichbleibende Zerspanungsleistung
- Weniger Hartmetallabfall
Bei großen Gewinden und in der Serienfertigung leistet das Nachschleifen schnell einen wichtigen Beitrag zur Gesamtwirtschaftlichkeit.
Wann sollte ein Vollhartmetall-Gewindefräser nachgeschliffen werden?
Damit sich das Nachschleifen bestmöglich auszahlt, kommt es auf den richtigen Zeitpunkt an.
- Vor starkem Verschleiß nachschleifen: Frühzeitiges Nachschleifen erhält die Schneidengeometrie und verbessert das Ergebnis nach der Wiederaufbereitung.
- Nicht bis zum Werkzeugbruch weiterarbeiten: Werkzeuge sollten vor größeren Schneidenausbrüchen ausgetauscht werden, um Ausschuss und Stillstand zu vermeiden.
- Kleinere Schäden sind akzeptabel: Auch bei einem oder wenigen beschädigten Zähnen ist Nachschleifen häufig noch möglich, da Vollhartmetall-Gewindefräser in der Regel viele Schneiden besitzen.
- Nach Verschleiß planen, nicht nach Bruch: Die Überwachung des Verschleißes macht die Standzeit planbarer und die Produktion stabiler.
Mit planmäßigem Nachschleifen bleiben Vollhartmetall-Gewindefräser eine der wirtschaftlichsten Lösungen zur Gewindeherstellung.
Leistung und Wirtschaftlichkeit verbinden
Durch die Kombination aus durchdachter Programmierung, leistungsfähigen Werkzeugen und einer optimierten Werkzeugnutzung entsteht ein schnellerer, stabilerer und wirtschaftlicherer Prozess.
Optimieren wir Ihren Gewindefräsprozess
SmiCut unterstützt Sie mit Fachwissen und Werkzeugberatung dabei, Bearbeitungskosten zu senken und die Leistung zu steigern.
Kontaktieren Sie SmiCut unter info@smicut.se, um Ihren Gewindefräsprozess zu verbessern.